
 EN
Структурна цялост: Как качеството на заварките определя носещата способност на стоманените пространствени ферми
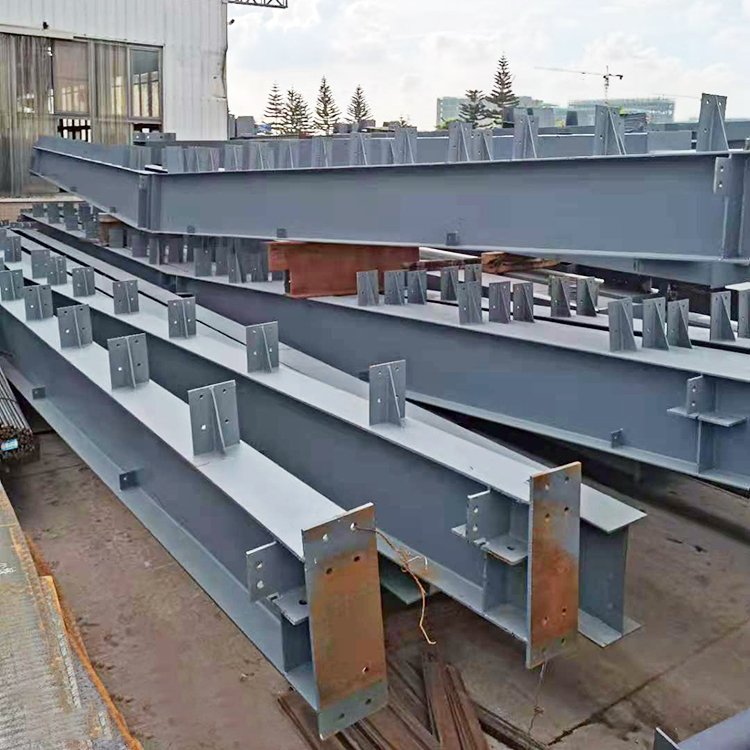
В стоманеното строителство пространствените ферми разчитат на заварени тръбни възли за предаване на осеви, огъващи и усукващи товари чрез непрекъснати товарни пътища. Висококачествена заварка свързва хордовите, фланцовите и гърдичните елементи по такъв начин, че напрежението се предава без внезапни промени в сечението. Напротив, дефектите в заварките — като непълно проникване, подрязване или порестост — действат като концентратори на напрежение и инициират пукнатини при циклично натоварване, което е значително по-ниско от номиналната якост на материала при текучест. Например, заварка с пълно проникване от тип „стик“ разпределя силата равномерно, докато подрязаният ръб може да концентрира локалното напрежение два пъти или повече при експлоатационни условия. Тази разлика обяснява защо носещата способност зависи не по-малко от геометрията на заварката и установените граници за приемане, отколкото от класа на основния метал.
Основните фактори, свързани с качеството на заварките и влияещи върху структурната производителност, включват:
- Профил и проникване на заварката — непълното срастване създава концентрации на напрежение, подобни на вдлъбнатини.
- Допустимост на дефекти — порите и шлаковите включвания намаляват ефективната площ за предаване на товар.
- Контрол на топлинното вкарване — излишната топлина може да влоши устойчивостта на зоната, засегната от топлината (HAZ), и да намали живота при умора.
- Размерно съвпадане — несъосността води до ексцентрично натоварване в възела.
Стандартите като AWS D1.1 и EN ISO 5817 определят критериите за приемане на профила на заварката, проникването и ограниченията за дефекти. Съответствието с тях минимизира вариациите в носимостта на връзката и помага да се гарантира, че стоманената пространствена рамка работи както е проектирана при експлоатационни натоварвания. Заварката, която изглежда визуално приемлива, но не е проверена, може да скрива подповърхностни дефекти, които компрометират структурната резервност. Следователно структурната цялост не е само резултат от производството — тя е параметър, критичен за проекта, регулиран от технологичния процес на заваряване, инспекцията и критериите за приемане.
Инспекция и изпитване на заварки: балансиране на визуалните проверки, неразрушителното изпитване (NDT) и мониторинга в реално време в стоманеното строителство
Рентгенографско и ултразвуково изпитване за потвърждаване на тръбни връзки
Обемното неразрушително изпитване (NDT) е съществено за връзките на тръбни пространствени рамки, тъй като само визуалната проверка не може да открие липса на спояване вътре, пукнатини в корена или задържан шлак. Радиографското изпитване (RT) използва рентгенови или гама-лъчи, за да създаде постоянен образ на вътрешността на заварката, което позволява оценка на проникването и порестостта спрямо граничните стойности за приемане. Ултразвуковото изпитване (UT) изпраща ултразвукови вълни с висока честота през заварката и регистрира отраженията от нееднородности, което го прави особено ефективно за дебели, многопроходни тръбни връзки. UT обикновено осигурява по-бързи резултати, по-дълбоко проникване и не изисква зона за изключване поради радиация; RT предоставя фиксиран визуален запис, подходящ за преглед от трета страна. Повърхностните условия и криволинейните профили влияят върху качеството на сигнала, затова са необходими калибрационни блокове и писмени процедури. За критичните възлови заварки и двата метода се квалифицират според приложимия код за структурно заваряване — много производители използват UT като основен обемен метод и прилагат RT само за точкова верификация или при спорни индикации.
Възникваща роля на мониторинга в реално време при автоматизираната газова дъгова заварка с метална сърцевина (GMAW) за стоманени пространствени конструкции
Автоматизираната газова дъгова заварка с метална сърцевина (GMAW) подпомага производството на пространствени конструкции в големи обеми, като осигурява постоянна скорост на преместване и подаване на тел. Въпреки това роботизираната заварка остава уязвима към отклонения в процеса поради износване на контактния накрайник, плъзгане при подаване на тел или загуба на защитен газ. Системите за мониторинг в реално време следят напрежението на дъгата, тока, скоростта на подаване на тел и понякога изображенията на заваръчната локва по време на всяка проходка. Ако някой параметър излезе извън одобрените граници, системата маркира съединението за незабавна проверка или поправка. Това премества контрола на качеството от пробно изследване след заварката към корекция по време на процеса — намалявайки скъпата повторна обработка на големи конструкции. За критични тръбни заварки данните от сензорите създават непрекъснат запис, който допълва неразрушителното изпитване (NDT), въпреки че мониторингът не може да замести радиографията или ултразвука. Най-устойчивата стратегия използва сигнали в реално време, за да се засече нестабилността в ранен етап, и NDT, за да се потвърди окончателната изправност.
Последици от лошо заваряване: рискове от повреда, последици за безопасността и разходи през целия жизнен цикъл при стоманени пространствени ферми
Качеството на заварката определя дали една пространствена ферма действа като единна носеща система или като набор от ослабени връзки. Лошото заваряване води до остатъчни напрежения, деформации, непълно сливане и подрязване – места, където започват пукнатини и които се разпространяват под влияние на повтарящи се натоварвания, термични цикли или вибрации, често без видими предупредителни признаци. Последиците за безопасността са тежки: изведнъж настъпила чупка на връзка може да предизвика прогресивен колапс, застрашавайки работниците и обитателите. Разходите през целия жизнен цикъл нарастват поради спешни инспекции, поправки, простои и замяна на елементи – разходи, които надвишават многократно цената на квалифицирано заваряване и правилно подготвяне на частите.
Уроци от ремонта на фермените сегменти на Международната космическа станция (ISS) и от инциденти с наземни конструкции
Опитът с Международната космическа станция показва колко скъпи стават ремонти, свързани със заваряване, след монтажа. Корекциите на фермовите сегменти на орбита изискваха специализирани процедури, резервни материали и значително време от екипажа — ресурси, които са далеч по-ограничени в сравнение с тези, налични при наземното стоманено строителство. Урокът е ясен: дефектите, вградени в заварен възел по време на производството, са изключително трудни за отстраняване след монтажа.
Съдебно-техническите разследвания на провали на пространствени ферми с голям пролетен разстоях разкриват повтарящи се прекъсвания в заварките в тръбните възли. Непълно проникване, липса на спояване и неподходящо подготвяне на повърхностите създават концентрации на напрежение, които ускоряват умората. При няколко наземни инцидента микроскопични пукнатини в заварените пресечни точки се разширявали незабелязано, докато критичен елемент не се счупил. Тези случаи потвърждават, че визуалната инспекция сама по себе си може да пропусне подповърхностни дефекти и че жизнените разходи рязко нарастват, когато ниско качество на заварките превръща поправим дефект в структурен провал.
Най-добрите практики за осигуряване на високо качество на заварките при производството на стоманени пространствени рамки
Постигането на надеждно качество на заварките започва много преди да бъде запалена дъгата. Производителите все по-често разглеждат контрола върху съвместимостта и подготовката на съединенията като основа за структурната издръжливост. Точното подравняване, калибрираните измервателни инструменти и стандартизираните граници на допуск намаляват вариациите и предотвратяват образуването на зазори или несъвместимост, които компрометират предаването на товара. При възлите на тръбни пространствени рамки дори незначителни отклонения в ширината на кореновия зазор или ъгъла на скоса могат да концентрират напрежението и да доведат до непълно спояване.
Предварителното почистване преди заваряване е също толкова критично. Повърхностите от стомана трябва да са свободни от ръжда, масло, боя и влага — замърсявания, които предизвикват порестост, водородно пукане или липса на спояване. Квалифицираните заварчици след това трябва да следват утвърдените спецификации за заваръчни процедури, като напрежението, токът и скоростта на преминаване се подбират според дебелината на стоманата и геометрията на връзката. Последователните параметри помагат да се осигури еднородно проникване и механични свойства по цялата серия от стотици подобни връзки.
След заваряването проверката трябва да включва както визуален инспекционен контрол, така и неразрушително тестване (NДТ). Ултразвуковите или рентгеновите методи откриват дефекти под повърхността при тръбни възли с пълно проникване, докато визуалните проверки идентифицират подрязване, надвишаване и грешки в размерите. Документацията от производствения процес трябва да включва измервания на подготвителната сглобка, квалификацията на заварчиците, параметрите на заваряването и резултатите от НДТ за целите на проследимост. Водещите производители също използват контролирани работилнични среди, където стабилното електрозахранване, правилното фиксиране на компонентите и систематичните инспекционни процедури осигуряват възпроизводими резултати. Когато се прилагат едновременно, тези практики намаляват необходимостта от поправки, подобряват устойчивостта към умора и защитават дългосрочната цялост на стоманените пространствени рамки.
Често задавани въпроси
Защо е от решаващо значение качеството на заварките за стоманените пространствени рамки?
Качеството на заварките гарантира структурната цялост на стоманените пространствени рамки, като предотвратява дефекти като непълно сливане, пори и подрязване, които могат да доведат до концентрация на напрежения, умора и крайна разруха под товар.
Какви стандарти регулират качеството на заварките в стоманените конструкции?
Стандартите AWS D1.1 и EN ISO 5817 определят критериите за приемане на профилите на заварките, проникването и допустимите граници на дефектите, което гарантира последователна работоспособност на съединенията при експлоатационни условия.
Какви методи за неразрушително тестване откриват дефекти в заварките?
Методи като радиографското тестване (RT) и ултразвуковото тестване (UT) идентифицират вътрешни дефекти в заварките — например непълно спояване или порозност — чрез използване на рентгенови лъчи, гама-лъчи или звукови вълни с висока честота.
Може ли автоматизираната заварка да замени ръчната инспекция?
Въпреки че автоматизираната заварка с реално време за наблюдение подобрява последователността, тя допълва, а не заменя ръчната и неразрушителната инспекция, за да се потвърди качеството и да се откриват дефекти под повърхността.
Какви са последиците от нискокачествени заварки?
Нискокачествените заварки могат да доведат до остатъчни напрежения, пукнатини, рискове от разрушаване, намален експлоатационен живот и по-високи разходи поради повторна обработка, аварийни ремонти и структурни разрушения.
Съдържание
- Структурна цялост: Как качеството на заварките определя носещата способност на стоманените пространствени ферми
- Инспекция и изпитване на заварки: балансиране на визуалните проверки, неразрушителното изпитване (NDT) и мониторинга в реално време в стоманеното строителство
- Последици от лошо заваряване: рискове от повреда, последици за безопасността и разходи през целия жизнен цикъл при стоманени пространствени ферми
- Най-добрите практики за осигуряване на високо качество на заварките при производството на стоманени пространствени рамки
- Често задавани въпроси