
 EN
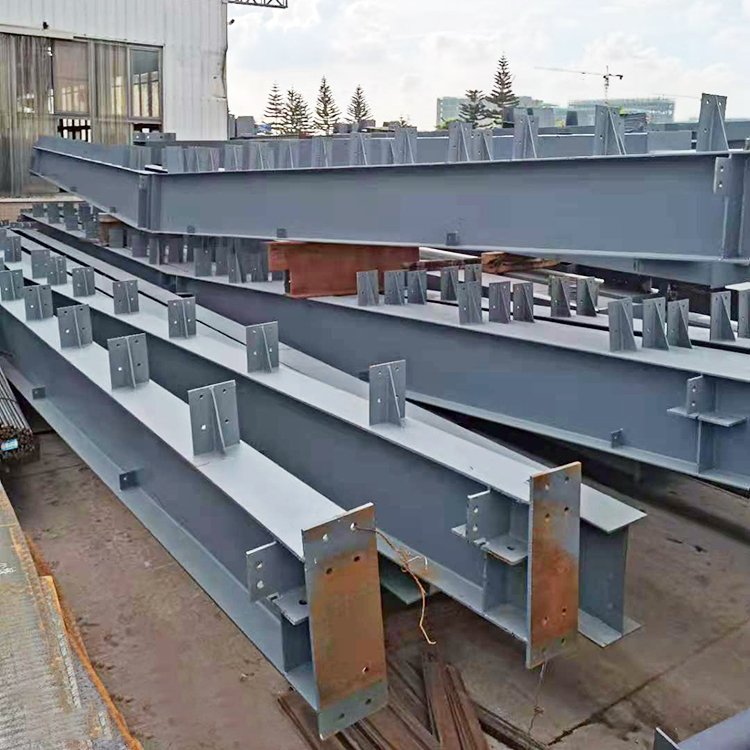
Integridade estrutural: como a calidade da soldadura determina o rendemento resistente nas estruturas espaciais de acero
Na construción en acero, as estruturas espaciais dependen de nodos tubulares soldados para transmitir cargas axiais, de flexión e de torsión mediante camiños de carga continuos. Unha soldadura de alta calidade une os elementos do cordón, da alma e do ala de xeito que as tensións flúan sen cambios bruscos na sección. Por outra banda, os defectos de soldadura, como a penetración incompleta, o rebajado ou a porosidade, actúan como concentradores de tensións, iniciando fisuras baixo cargas cíclicas moi por debaixo da resistencia á fluencia nominal do elemento. Por exemplo, unha soldadura de ranura con penetración total distribúe a forza de maneira uniforme, mentres que un rebajado no bordo pode concentrar a tensión local nun factor de dous ou máis baixo condicións de servizo. Este contraste explica por que o rendemento resistente depende tanto da xeometría da soldadura e dos límites de aceptación como da calidade do metal base.
Os principais factores de calidade da soldadura que afectan o rendemento estrutural inclúen:
- Perfil e penetración da soldadura — a fusión incompleta crea concentracións de tensión semellantes a entalladuras.
- Tolerancia a defectos — a porosidade e as inclusións de escoria reducen a área efectiva de transmisión de carga.
- Control da entrada de calor — o exceso de calor pode degradar a tenacidade da zona afectada polo calor (ZAC) e a vida útil á fatiga.
- Axuste dimensional — o desalinhamento introduce cargas excéntricas no nodo.
Normas como AWS D1.1 e EN ISO 5817 definen os criterios de aceptación para o perfil da soldadura, a penetración e os límites de defectos. O cumprimento destas normas minimiza a variabilidade na capacidade das unións e axuda a garantir que unha estrutura espacial de aceiro se comporte tal como foi deseñada baixo cargas de servizo. A calidade da soldadura que parece aceptable visualmente pero carece de verificación pode agochar fallos subsuperficiais que comprometan a redundancia estrutural. Polo tanto, a integridade estrutural non é só un resultado da fabricación: é un parámetro crítico no deseño, gobernado pola procedemento de soldadura, a inspección e os criterios de aceptación.
Inspección e ensaios de soldadura: equilibrar as comprobacións visuais, as técnicas de ensaio non destructivo (END) e a supervisión en tempo real na construción en aceiro
Ensaios radiográficos e ultrasónicos para a verificación de xuntas tubulares
As probas volumétricas sen destrución (PVD) son esenciais para as unións de estruturas tubulares en forma de armadura porque as inspeccións visuais por si sós non poden detectar a falta de fusión interna, as fisuras na raíz ou as escorias atrapadas. As probas radiográficas (PR) utilizan raios X ou raios gama para producir unha imaxe permanente do interior da soldadura, o que permite avaliar a penetración e a porosidade segundo os límites de aceptación. As probas ultrasónicas (PU) envían ondas sonoras de alta frecuencia a través da soldadura e rexistran as reflexións procedentes das descontinuidades, polo que resultan especialmente eficaces para unións tubulares grosas e de múltiples pasos. As PU ofrecen normalmente resultados máis rápidos, maior penetración e non requiren zonas de exclusión por radiación; as PR proporcionan un rexistro visual fixo axeitado para a revisión por terceiros. As condicións da superficie e os perfís curvos afectan á calidade do sinal, polo que se requiren bloques de calibración e procedementos escritos. Para as soldaduras críticas nos nodos, ambos os métodos están cualificados segundo o código estrutural de soldadura aplicable: moitos fabricantes empregan as PU como método volumétrico principal e reservan as PR para verificacións puntuais ou indicacións controvertidas.
Papel emerxente da supervisión en tempo real na soldadura automática GMAW para estruturas espaciais de aceiro
A soldadura automática por arco metálico con gas (GMAW) apoia a fabricación en gran volume de estruturas espaciais mantendo unha velocidade de desprazamento e un avance de fío consistentes. Non obstante, a soldadura robótica segue sendo vulnerable á deriva do proceso causada polo desgaste da punta de contacto, o deslizamento do fío ou a perda do gas protector. Os sistemas de supervisión en tempo real rexistran a tensión do arco, a corrente, a velocidade de avance do fío e, ás veces, imaxes da poza de soldadura durante cada pasada. Se un parámetro se afasta do intervalo aprobado, o sistema marca a unión para a súa comprobación ou reparación inmediatas. Isto despraza o control de calidade da inspección por mostraxe despois da soldadura cara á corrección no transcurso do proceso, reducindo así as costosas retraballas en estruturas grandes. Para soldaduras tubulares críticas, os datos dos sensores crean un rexistro continuo que complementa as ensaios non destructivos (NDT), aínda que a supervisión non pode substituír a radiografía ou a ultrasonografía. A estratexia máis robusta emprega sinais en tempo real para detectar cedo a inestabilidade e os ensaios non destructivos para confirmar a integridade final.
Consecuencias dunha soldadura deficiente: riscos de fallo, implicacións para a seguridade e custos ao longo do ciclo de vida nas estruturas espaciais de acero
A calidade da soldadura determina se unha estrutura espacial actúa como un camiño unificado de carga ou como un conxunto de conexións debilitadas. Unha soldadura deficiente introduce tensións residuais, deformacións, fusión incompleta e desgaste—sitios de iniciación de grietas que se propagan baixo cargas repetidas, ciclos térmicos ou vibracións, sen avisos visibles evidentes. As implicacións para a seguridade son graves: unha fractura súbita nunha unión pode provocar un colapso progresivo, pondo en perigo aos traballadores e ocupantes. Os custos ao longo do ciclo de vida aumentan debido a inspeccións de emerxencia, retraballo, paradas e substitución de elementos—despesas que superan con creces o custo dunha soldadura cualificada e dun montaxe axeitado.
Leccións extraídas das reparacións dos segmentos da estrutura do ISS e dos incidentes estruturais na Terra
A experiencia da Estación Espacial Internacional mostra o custo elevado das reparacións relacionadas coa soldadura despois do montaxe. As correccións dos segmentos da estrutura na órbita requiriron procedementos especializados, materiais de contingencia e moito tempo da tripulación—recursos moi máis limitados ca os dispoñíbeis na construción terrestre en acero. A lección é clara: os defectos incorporados nun nodo soldado durante a fabricación son extremadamente difíciles de eliminar despois da súa instalación.
As investigacións forenses sobre fallos de estruturas espaciais de grande vano revelan discontinuidades recorrentes nas soldaduras das unións tubulares. A penetración incompleta, a falta de fusión e o mal axuste crean concentracións de tensión que aceleran a fatiga. En varios incidentes terrestres, as grietas microscópicas nas interseccións soldadas creceron sen ser detectadas ata que un elemento crítico se fracturou. Estes casos confirmen que a inspección visual por si soa pode pasar por alto defectos subsuperficiais e que os custos ao longo da vida útil aumentan considerablemente cando unha mala calidade da soldadura transforma un defecto reparable nun fallo estrutural.
Boas prácticas para garantir a calidade das soldaduras na fabricación de estruturas espaciais de acero
Alcanzar unha calidade fiable nas soldaduras comeza moito antes de encender o arco. Os fabricantes tratan cada vez máis o control do axuste e a preparación das xuntas como a base do rendemento estrutural. O alineamento preciso, as ferramentas de medición calibradas e os límites de tolerancia estandarizados reducen a variación e prevén as fendas ou desalineacións que comprometen a transmisión de cargas. Para os nodos tubulares das estruturas espaciais, incluso pequenas desviacións na abertura da raíz ou no ángulo do bisel poden concentrar a tensión e provocar fusión incompleta.
A limpeza previa á soldadura é igualmente crítica. As superficies de aceiro deben estar libres de ferra, aceite, pintura e humidade—contaminantes que introducen porosidade, fisuración por hidróxeno ou falta de fusión. A continuación, soldadores cualificados deben seguir as especificacións aprobadas dos procedementos de soldadura, axustando a tensión, a corrente e a velocidade de desprazamento á espesura do aceiro e á xeometría da unión. Os parámetros consistentes axudan a garantir unha penetración uniforme e propiedades mecánicas homoxéneas en centos de unións similares.
Despois da soldadura, a verificación debe combinar a inspección visual coas probas non destrutivas (PND). Os métodos ultrasónicos ou radiográficos detectan defectos subsuperficiais nas xuntas tubulares de penetración completa, mentres que as comprobacións visuais identifican a falta de fusión, a superposición e os erros dimensionais. Os rexistros de fabricación deben documentar as medidas de axuste, as cualificacións dos soldadores, os parámetros de soldadura e os resultados das PND para garantir a rastreabilidade. Os principais fabricantes tamén utilizan entornos de taller controlados, onde un suministro estable de enerxía, a correcta suxeición e rutinas sistemáticas de inspección apoian resultados reproducibles. Cando se aplican conxuntamente, estas prácticas reducen o traballo de refección, melloran a resistencia á fatiga e protexen a integridade a longo prazo dos armazóns espaciais de acero.
Preguntas frecuentes
Por que é crucial a calidade da soldadura nos armazóns espaciais de acero?
A calidade da soldadura garante a integridade estrutural dos armazóns espaciais de acero ao evitar defectos como a fusión incompleta, a porosidade e a falta de fusión, que poden provocar concentracións de tensión, fatiga e, finalmente, a falla baixo cargas.
Que normas rexen a calidade das soldaduras na construción en acero?
Normas como AWS D1.1 e EN ISO 5817 definen os criterios de aceptación para os perfís de soldadura, a penetración e os límites admisibles de defectos, garantindo un rendemento consistente das unións nas condicións de servizo.
Como detectan as metodoloxías de ensaio sen destrución os defectos nas soldaduras?
Métodos como a proba radiográfica (RT) e a proba ultrasónica (UT) identifican defectos internos nas soldaduras, como a fusión incompleta ou a porosidade, empregando raios X, raios gamma ou ondas sonoras de alta frecuencia.
Pode a soldadura automatizada substituír a inspección manual?
Aínda que a soldadura automatizada con supervisión en tempo real mellora a consistencia, complementa máis que substitúe as inspeccións manuais e sen destrución para confirmar a calidade e detectar defectos subsuperficiais.
Cais son as consecuencias dunha mala calidade nas soldaduras?
Unha mala calidade nas soldaduras pode provocar tensións residuais, fisuras, riscos de fallo, redución da vida útil e custos maiores debidos a retraballo, reparacións de emerxencia e fallos estruturais.
Índice de contidos
- Integridade estrutural: como a calidade da soldadura determina o rendemento resistente nas estruturas espaciais de acero
- Inspección e ensaios de soldadura: equilibrar as comprobacións visuais, as técnicas de ensaio non destructivo (END) e a supervisión en tempo real na construción en aceiro
- Consecuencias dunha soldadura deficiente: riscos de fallo, implicacións para a seguridade e custos ao longo do ciclo de vida nas estruturas espaciais de acero
- Boas prácticas para garantir a calidade das soldaduras na fabricación de estruturas espaciais de acero
- Preguntas frecuentes