
 EN
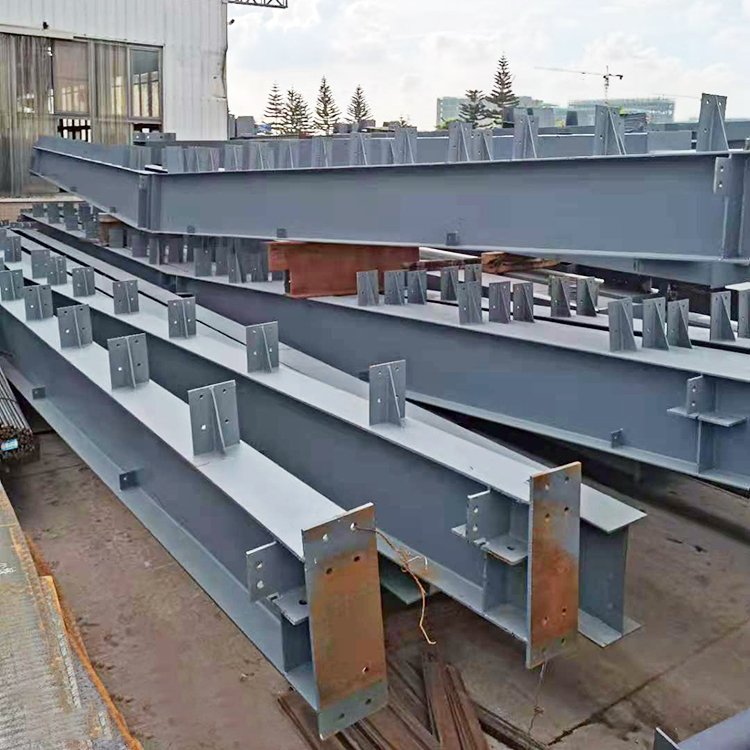
Strukturell integritet: Hvordan sveisekvalitet styrer bæreevnen i stålromrammer
I stålkonstruksjoner avhenger romrammer av sveiste rørformede knutepunkter for å overføre aksiale, bøyende og torsjonsbelastninger gjennom kontinuerlige laststier. En sveising av høy kvalitet forbinder sylindriske elementer, flenser og steg slik at spenningene flyter uten plutselige tverrsnittsendringer. Derimot fungerer sveisedefekter som manglende gjennomsmelting, underskjæring eller porøsitet som spenningskonsentrasjoner – og utløser revner under syklisk belastning langt under elementets nominelle flytespenning. For eksempel fordeler en fullgjennomsmeltet butt-sveising kraften jevnt, mens en underskåret sveisesøm kan øke lokal spenning med en faktor to eller mer under driftsforhold. Denne kontrasten forklarer hvorfor bæreevnen avhenger like mye av sveisegeometri og akseptgrenser som av grunnmetallkvalitet.
Viktige faktorer for sveisekvalitet som påvirker strukturell ytelse inkluderer:
- Sveiseprofil og gjennomsmelting — ufullstendig sveisefusjon skaper spenningskonsentrasjoner som minner om innskåringer.
- Feiltoleranse — porøsitet og slagginklusjoner reduserer det effektive lastoverføringsarealet.
- Kontroll av varmetilførsel — for mye varme kan svekke tøygheten og utmattelseslevetiden i den varmepåvirkede sonen (HAZ).
- Dimensjonell montering — feiljustering fører til eksentrisk belastning ved knutepunktet.
Standarder som AWS D1.1 og EN ISO 5817 definerer akseptkriterier for sveiseprofil, gjennomtrengning og feilgrenser. Overholdelse av disse kriteriene minimerer variasjoner i leddkapasitet og sikrer at et stålromrammeverk oppfører seg som beregnet under driftsbelastninger. Sveikvalitet som ser visuelt akseptabel ut, men som ikke er verifisert, kan skjule underflatefeil som svekker strukturell redundans. Derfor er strukturell integritet ikke bare et resultat av produksjon — den er en konstruksjonskritisk parameter som styres av sveiprosedyre, inspeksjon og akseptkriterier.
Sveisinspeksjon og testing: Balansering av visuelle kontroller, NDT og sanntidsmonitorering i stålkonstruksjon
Røntgen- og ultralydtesting for verifisering av rørforbindelser
Volumetrisk ikkje-destruktiv testing (NDT) er avgjerande for røyrforma romrammeledd, sidan berre visuell inspeksjon ikkje kan avdekke manglande sveisfusjon inni, rotsprekker eller inneslutta slagg. Røntgentesting (RT) nyttar røntgenstrålar eller gammastrålar for å lage eit varig bilete av sveisens indre, noko som gjer det mogleg å vurdere gjennomtrenging og porøsitet i høve til godkjenningsgrenser. Ultralydtesting (UT) sender høgfrekvente lydbølgjer gjennom svisen og registrerer refleksjonar frå feil, noko som gjer den spesielt effektiv for tykke, fleirpass-sveisar på røyr. UT gir vanlegvis raskare resultat, djupare gjennomtrenging og ingen strålingsfråværingssone; RT gir eit fast visuelt bilete som er eigna for tredjepartsgransking. Overflateforhold og kurva profiler påverkar signalkvaliteten, så kalibreringsblokker og skriftlege prosedyrar er påkravd. For kritiske knutepunktssveisar er begge metodane kvalifiserte i henhold til gjeldande strukturell sveisekode – mange sveiseskodar nyttar UT som primær volumetrisk metode og held RT i reserve for stikkprøver eller tvilsame indikasjonar.
Ny rolle for overvåking i sanntid i automatisert GMAW for stålromrammer
Automatisert gassmetallbue-sveising (GMAW) støtter produksjon av romrammer i stor skala ved å opprettholde konstant sveisehastighet og trådtilførsel. Likevel er robotisert sveising fortsatt sårbart for prosessavvik forårsaket av slitasje på kontaktspissen, glipping av sveistråden eller tap av beskyttelsesgass. Systemer for overvåking i sanntid registrerer lysbue-spenningsnivå, strøm, trådtilførselshastighet og noen ganger også bilder av sveisebadet under hver sveiseomgang. Hvis en parameter går utenfor den godkjente toleransen, markerer systemet sveiseskjøten for umiddelbar kontroll eller reparation. Dette flytter kvalitetskontrollen fra post-sveiseutvalg til korreksjon under prosessen – noe som reduserer kostbare etterarbeid på store rammer. For kritiske rørsveisninger skaper sensordata en kontinuerlig logg som supplerer ikke-destruktiv testing (NDT), selv om overvåking ikke kan erstatte radiografi eller ultralyd. Den mest robuste strategien bruker signaler i sanntid for å oppdage ustabilitet tidlig og NDT for å bekrefte endelig holdbarhet.
Konsekvenser av dårlig sveising: Risiko for svikt, sikkerhetskonsekvenser og livssykluskostnader i stålrørkonstruksjoner
Sveisekvaliteten avgjør om en rørkonstruksjon fungerer som en enhetlig lastbane eller som et sett med svekkede forbindelser. Dårlig sveising fører til restspenninger, deformasjoner, ufullstendig smelting og underskjæring – alt sammen startsteder for revner som utvikler seg under gjentatte belastninger, termiske slyngninger eller vibrasjoner, ofte uten synlige advarsler. Sikkerhetskonsekvensene er alvorlige: en plutselig leddbrudd kan utløse progresiv kollaps og dermed utsette arbeidere og brukere for fare. Livssykluskostnadene øker på grunn av nødinspeksjoner, omgjøring, nedleggelse og utskifting av konstruksjonsdeler – kostnader som langt overgår prisen på kvalifisert sveising og korrekt montering.
Lærdommer fra reparer av ISSs stutselementer og jordiske strukturelle hendelser
Erfaringene fra Den internasjonale romstasjonen viser hvor kostbare sveisebaserte reparasjoner blir etter montering. Korreksjoner av stutsesegmenter i bane krevede spesialiserte prosedyrer, reservematerialer og omfattende manntidsbruk – ressurser som er langt mer begrensede enn de som er tilgjengelige i stålkonstruksjoner på bakken. Læren er tydelig: Feil som er innbygd i en sveiset knutepunkt under fremstilling er ekstremt vanskelige å fjerne etter oppstilling.
Rettsmedisinske undersøkelser av svikt hos langspente romrammer avslører gjentatte sveiseavbrytelser ved rørformede tilkoblinger. Manglende gjennomsmelting, manglende sveisefusjon og dårlig passform skaper spenningskonsentrasjoner som akselererer utmattelse. I flere jordiske hendelser vokste mikrorevner ved sveisede kryssninger upåaktet inntil et kritisk element brakk. Disse tilfellene bekrefter at ren visuell inspeksjon kan overse underoverflatefeil – og at levetidskostnadene stiger kraftig når dårlig sveisekvalitet transformerer en reparerbar feil til strukturell svikt.
Beste praksis for å sikre sveisekvalitet i produksjon av stålromrammer
Å oppnå pålitelig sveisekvalitet begynner lenge før lysbuen slås til. Produsenter behandler i økende grad monteringskontroll og leddforberedelse som grunnlaget for strukturell ytelse. Nøyaktig justering, kalibrerte måleverktøy og standardiserte toleranser reduserer variasjon og forhindrer sprekker eller feiljustering som svekker lastoverføring. For rørformede knutepunkter i romrammer kan selv små avvik i rotåpning eller skråvinkel konsentrere spenning og føre til ufullstendig smelting.
Forrensing før sveising er like viktig. Ståloverflater må være fri for rust, olje, maling og fuktighet – forurensninger som kan føre til porøsitet, hydrogenschade eller manglende sveiseforbindelse. Kvalifiserte sveivere skal deretter følge godkjente sveiseprosedyrespesifikasjoner, der spenning, strøm og sveisehastighet justeres etter ståltykkelse og leddets geometri. Konstante parametere hjelper til å sikre jevn gjennomtrengning og mekaniske egenskaper over hundrevis av lignende forbindelser.
Etter sveising bør verifikasjon kombinere visuell inspeksjon med ikkje-destruktiv testing (NDT). Ultralyd- eller radiografiske metoder oppdagar underflatefeil i fullt gjennomgående rørsambindingar, medan visuelle sjekkar identifiserer underskjæring, overlapp og dimensjonsavvik. Framstillingssedlar skal dokumentere monteringsmålingar, sveisesertifikatar, sveiseparametrar og NDT-resultat for sporbareheit. Ledande framstillarar brukar òg kontrollerte verkstadsområde der stabil straumforsyning, passande fastspenning og systematiske inspeksjonsrutinar støttar gjentakbare resultat. Når desse metodane brukast saman, reduserer dei omarbeiding, forbetrar utmattingmotstand og sikrar langvarig heilskap for stålromrammar.
Ofte stilte spørsmål
Kvifor er sveisekvalitet avgjerande for stålromrammar?
Sveisekvalitet sikrar strukturell heilskap for stålromrammar ved å hindra feil som ufullstendig sammensmelting, porøsitet og underskjæring, som kan føre til spenningskonsentrasjonar, utmatting og til slutt svikt under last.
Hvilke standarder regulerer sveisekvaliteten i stålkonstruksjoner?
Standarder som AWS D1.1 og EN ISO 5817 definerer akseptkriterier for sveiseprofiler, gjennomtrengning og tillatte feilgrenser, og sikrer konsekvent leddytelse under driftsforhold.
Hvordan oppdager ikke-destruktive testmetoder sveisefeil?
Metoder som radiografisk testing (RT) og ultralydtesting (UT) identifiserer indre sveisefeil, som ufullstendig sveisning eller porøsitet, ved hjelp av røntgenstråler, gammastråler eller lydbølger med høy frekvens.
Kan automatisk sveising erstatte manuell inspeksjon?
Selv om automatisk sveising med sanntidsovervåking forbedrer konsekvensen, supplerer den heller enn erstatter manuell og ikke-destruktiv inspeksjon for å bekrefte kvalitet og oppdage underflatefeil.
Hva er konsekvensene av dårlig sveisekvalitet?
Dårlig sveisekvalitet kan føre til restspenninger, sprekkdannelse, økt fare for svikt, redusert levetid og økte kostnader på grunn av omgjøring, nødrepasjoner og strukturelle svikt.
Innholdsfortegnelse
- Strukturell integritet: Hvordan sveisekvalitet styrer bæreevnen i stålromrammer
- Sveisinspeksjon og testing: Balansering av visuelle kontroller, NDT og sanntidsmonitorering i stålkonstruksjon
- Konsekvenser av dårlig sveising: Risiko for svikt, sikkerhetskonsekvenser og livssykluskostnader i stålrørkonstruksjoner
- Beste praksis for å sikre sveisekvalitet i produksjon av stålromrammer
- Ofte stilte spørsmål