
 EN
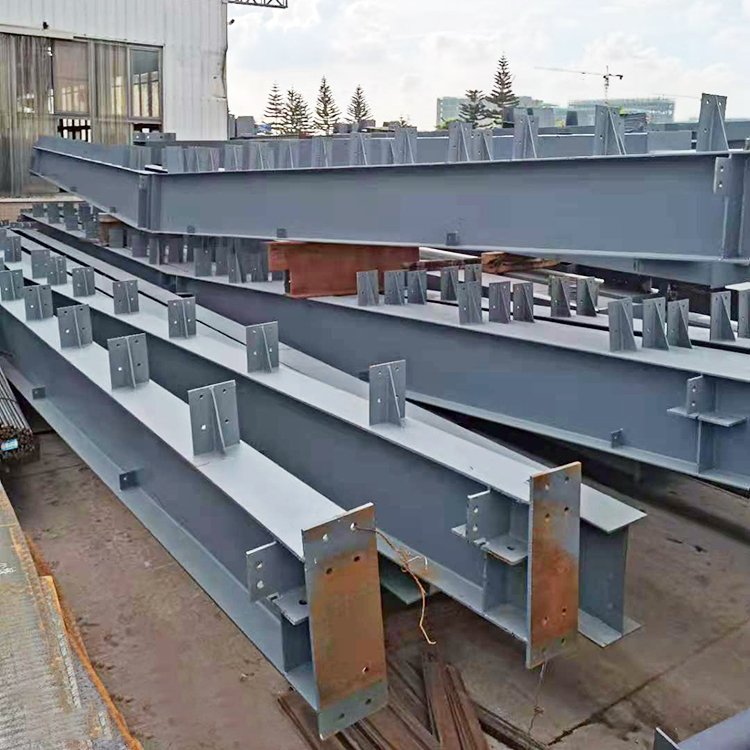
Integrità strutturale: come la qualità delle saldature determina le prestazioni portanti nei telai spaziali in acciaio
Nell’edilizia in acciaio, i telai spaziali si basano su nodi tubolari saldati per trasferire carichi assiali, flettenti e torcenti attraverso percorsi di carico continui. Una saldatura di alta qualità unisce gli elementi dell’anima, delle flange e dei cordoli in modo che lo sforzo si propaghi senza brusche variazioni di sezione. Al contrario, difetti di saldatura quali penetrazione incompleta, intaccatura o porosità agiscono da concentratori di tensione, innescando fessure sotto carichi ciclici ben al di sotto della tensione di snervamento nominale del componente. Ad esempio, una saldatura di testa a completa penetrazione distribuisce la forza in modo uniforme, mentre un intaglio nel piede della saldatura può concentrare lo sforzo locale di un fattore pari a due o più nelle condizioni di servizio. Questo contrasto spiega perché le prestazioni portanti dipendono tanto dalla geometria della saldatura e dai limiti di accettabilità quanto dalla classe dell’acciaio base.
I principali fattori di qualità della saldatura che influenzano le prestazioni strutturali includono:
- Profilo della saldatura e penetrazione — la fusione incompleta genera concentrazioni di tensione simili a intagli.
- Tolleranza ai difetti — la porosità e le inclusioni di scoria riducono l’area efficace di trasferimento del carico.
- Controllo del calore immesso — un eccesso di calore può degradare la tenacità e la vita a fatica della zona termicamente influenzata (HAZ).
- Allineamento dimensionale — lo squallineamento introduce un carico eccentrico nel nodo.
Norme come AWS D1.1 ed EN ISO 5817 definiscono i criteri di accettazione per il profilo del cordone di saldatura, la penetrazione e i limiti di difetti. La conformità riduce la variabilità della capacità del giunto e contribuisce a garantire che una struttura reticolare in acciaio funzioni come progettata sotto i carichi di esercizio. Una qualità della saldatura che appare visivamente accettabile ma non verificata può nascondere difetti sottosuperficiali che compromettono la ridondanza strutturale. Pertanto, l’integrità strutturale non è soltanto un risultato della fabbricazione: è un parametro critico per il progetto, regolato dalla procedura di saldatura, dalle ispezioni e dai criteri di accettazione.
Ispezione e prove sulle saldature: bilanciare controlli visivi, prove non distruttive (NDT) e monitoraggio in tempo reale nella costruzione in acciaio
Ispezione radiografica e ultrasuoni per la verifica dei giunti tubolari
La prova non distruttiva (NDT) volumetrica è essenziale per i giunti di telai tubolari nello spazio, poiché ispezioni visive da sole non riescono a rilevare mancanze di fusione interne, fessurazioni alla radice o scorie intrappolate. La prova radiografica (RT) utilizza raggi X o raggi gamma per produrre un’immagine permanente dell’interno del cordone di saldatura, consentendo la valutazione della penetrazione e della porosità rispetto ai limiti di accettazione. La prova ad ultrasuoni (UT) invia onde sonore ad alta frequenza attraverso il cordone di saldatura e registra le riflessioni provenienti da discontinuità, risultando particolarmente efficace per connessioni tubolari spesse e a più passate. L’UT fornisce in genere risultati più rapidi, una maggiore profondità di penetrazione e non richiede zone di esclusione per radiazioni; la RT fornisce invece un’immagine visiva fissa idonea alla revisione da parte di terzi. Le condizioni superficiali e i profili curvi influenzano la qualità del segnale, pertanto sono necessari blocchi di calibrazione e procedure scritte. Per i cordoni di saldatura di nodi critici, entrambi i metodi sono qualificati secondo il codice strutturale di saldatura applicabile: molti costruttori impiegano l’UT come metodo volumetrico principale e riservano la RT per verifiche mirate o per indicazioni contestate.
Ruolo emergente del monitoraggio in tempo reale nella saldatura automatica GMAW per telai spaziali in acciaio
La saldatura automatica a filo continuo (GMAW) supporta la produzione su larga scala di telai spaziali mantenendo una velocità di avanzamento e un’alimentazione del filo costanti. Tuttavia, la saldatura robotizzata rimane vulnerabile a derive del processo causate dall’usura della punta di contatto, dallo slittamento dell’alimentazione del filo o dalla perdita del gas di protezione. I sistemi di monitoraggio in tempo reale rilevano tensione d’arco, corrente, velocità di alimentazione del filo e, talvolta, immagini della pozza di saldatura durante ogni passata. Se un parametro esce dai limiti approvati, il sistema segnala il giunto per un controllo o una riparazione immediati. Ciò sposta il controllo qualità da un campionamento post-saldatura verso una correzione in-process, riducendo gli interventi di ritocco costosi su telai di grandi dimensioni. Per le saldature tubolari critiche, i dati dei sensori generano un registro continuo che integra le prove non distruttive (NDT), sebbene il monitoraggio non possa sostituire radiografia o ultrasuoni. La strategia più affidabile utilizza i segnali in tempo reale per rilevare precocemente instabilità e le prove NDT per confermare l’integrità finale.
Conseguenze di una saldatura scadente: rischi di guasto, implicazioni per la sicurezza e costi nel ciclo di vita dei telai spaziali in acciaio
La qualità della saldatura determina se un telaio spaziale funziona come un percorso di carico unificato oppure come un insieme di collegamenti indeboliti. Una saldatura scadente introduce tensioni residue, deformazioni, fusione incompleta e intaccature: siti di innesco di fessure che si propagano sotto carichi ripetuti, cicli termici o vibrazioni, spesso senza preavviso visibile. Le implicazioni per la sicurezza sono gravi: una frattura improvvisa di un giunto può innescare un collasso progressivo, mettendo a rischio operatori ed occupanti. I costi nel ciclo di vita aumentano a causa di ispezioni d'emergenza, ritrattamenti, fermi produttivi e sostituzione di elementi—spese che superano di gran lunga il costo di una saldatura eseguita da personale qualificato e di un corretto allineamento preliminare.
Lezioni apprese dalle riparazioni dei segmenti del traliccio della ISS e da incidenti strutturali terrestri
L'esperienza della Stazione Spaziale Internazionale dimostra quanto diventino costose le riparazioni legate alle saldature dopo l'assemblaggio. Le correzioni dei segmenti della trave reticolare in orbita hanno richiesto procedure specializzate, materiali di riserva e un tempo considerevole da parte dell'equipaggio—risorse molto più limitate rispetto a quelle disponibili nella costruzione in acciaio su terra. La lezione è chiara: i difetti bloccati in un nodo saldato durante la fabbricazione sono estremamente difficili da rimuovere dopo il montaggio.
Le indagini forensi sui cedimenti di capriate spaziali di grande luce rivelano discontinuità ricorrenti nelle saldature ai giunti tubolari. La penetrazione incompleta, la mancanza di fusione e il cattivo allineamento generano concentrazioni di tensione che accelerano la fatica. In diversi incidenti terrestri, microfessure ai punti di intersezione saldati sono cresciute inosservate fino al fratturarsi improvviso di un elemento strutturale critico. Questi casi confermano che l'ispezione visiva da sola può non rilevare difetti sottosuperficiali e che i costi complessivi lungo il ciclo di vita aumentano sensibilmente quando una scarsa qualità delle saldature trasforma un difetto riparabile in un cedimento strutturale.
Buone pratiche per garantire la qualità delle saldature nella fabbricazione di telai spaziali in acciaio
Raggiungere una qualità affidabile delle saldature inizia molto prima che l'arco venga acceso. I produttori considerano sempre più il controllo dell'assemblaggio e la preparazione dei giunti come fondamento delle prestazioni strutturali. Un allineamento preciso, strumenti di misurazione tarati e limiti di tolleranza standardizzati riducono le variazioni e prevengono fessure o disallineamenti che compromettono il trasferimento del carico. Per i nodi tubolari dei telai spaziali, anche piccole deviazioni nell'apertura della radice o nell'angolo di bisellatura possono concentrare lo sforzo e causare fusione incompleta.
La pulizia preliminare alla saldatura è altrettanto critica. Le superfici d’acciaio devono essere prive di ruggine, olio, vernice e umidità: contaminanti che causano porosità, fessurazioni da idrogeno o mancata fusione. Successivamente, saldatori qualificati devono seguire le specifiche approvate delle procedure di saldatura, regolando tensione, corrente e velocità di avanzamento in base allo spessore dell’acciaio e alla geometria del giunto. Parametri costanti contribuiscono a garantire una penetrazione uniforme e proprietà meccaniche omogenee su centinaia di connessioni simili.
Dopo la saldatura, la verifica deve combinare l’ispezione visiva con prove non distruttive (NDT). I metodi ultrasonici o radiografici rilevano difetti sottosuperficiali nei giunti tubolari a penetrazione completa, mentre i controlli visivi identificano intaccature, sovrapposizioni ed errori dimensionali. I registri di fabbricazione devono documentare le misure di assemblaggio, le qualifiche dei saldatori, i parametri di saldatura e i risultati delle NDT per garantire la tracciabilità. I principali produttori utilizzano inoltre ambienti di lavoro controllati, dove un’alimentazione elettrica stabile, dispositivi di fissaggio adeguati e procedure sistematiche di ispezione supportano risultati ripetibili. Applicati congiuntamente, questi metodi riducono il ritorno al lavoro, migliorano la resistenza alla fatica e preservano l’integrità a lungo termine dei telai spaziali in acciaio.
FAQ
Perché la qualità della saldatura è fondamentale per i telai spaziali in acciaio?
La qualità della saldatura garantisce l’integrità strutturale dei telai spaziali in acciaio prevenendo difetti come fusione incompleta, porosità e intaccature, che possono causare concentrazioni di tensione, fatica e, infine, rottura sotto carico.
Quali norme regolano la qualità delle saldature nelle costruzioni in acciaio?
Norme come AWS D1.1 ed EN ISO 5817 definiscono i criteri di accettazione per i profili di saldatura, la penetrazione e i limiti ammissibili di difetti, garantendo prestazioni coerenti dei giunti nelle condizioni di servizio.
Come i metodi di prova non distruttiva rilevano i difetti nelle saldature?
Metodi come la prova radiografica (RT) e la prova ad ultrasuoni (UT) identificano difetti interni nelle saldature, quali fusione incompleta o porosità, utilizzando raggi X, raggi gamma o onde sonore ad alta frequenza.
La saldatura automatizzata può sostituire l’ispezione manuale?
Sebbene la saldatura automatizzata con monitoraggio in tempo reale migliori la coerenza, essa integra piuttosto che sostituire le ispezioni manuali e non distruttive, necessarie per confermare la qualità e rilevare difetti sottosuperficiali.
Quali sono le conseguenze di una scarsa qualità delle saldature?
Una scarsa qualità delle saldature può causare tensioni residue, crepe, rischi di rottura, riduzione della durata operativa e costi maggiori dovuti a ritocchi, riparazioni d’emergenza e cedimenti strutturali.
Indice dei Contenuti
- Integrità strutturale: come la qualità delle saldature determina le prestazioni portanti nei telai spaziali in acciaio
- Ispezione e prove sulle saldature: bilanciare controlli visivi, prove non distruttive (NDT) e monitoraggio in tempo reale nella costruzione in acciaio
- Conseguenze di una saldatura scadente: rischi di guasto, implicazioni per la sicurezza e costi nel ciclo di vita dei telai spaziali in acciaio
- Buone pratiche per garantire la qualità delle saldature nella fabbricazione di telai spaziali in acciaio
- FAQ