
 EN
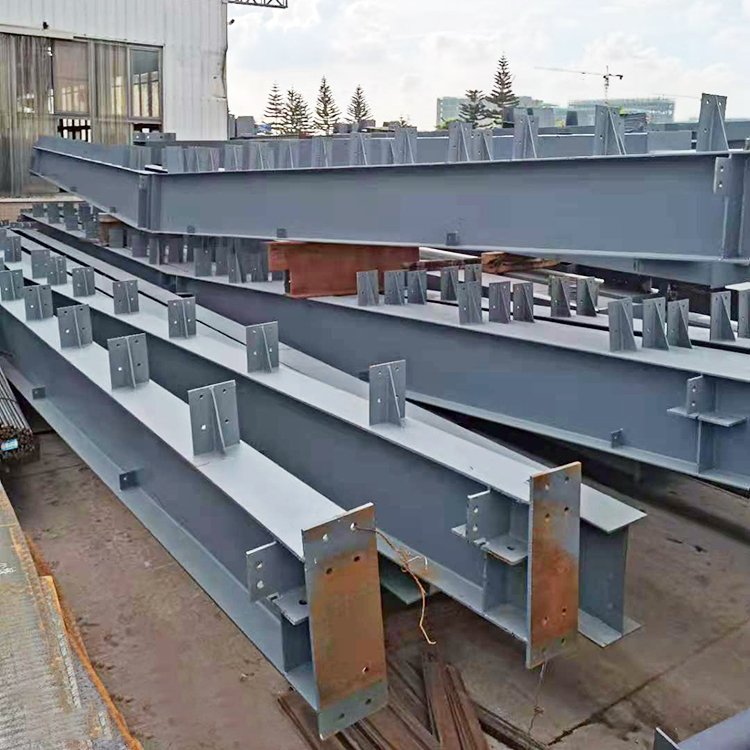
Strukturelle Integrität: Wie die Schweißqualität die Tragfähigkeit bei Stahl-Raumfachwerken bestimmt
Bei Stahlkonstruktionen beruhen Raumfachwerke auf geschweißten rohrförmigen Knotenpunkten, um axiale, biege- und torsionsbeanspruchte Lasten über kontinuierliche Lastpfade zu übertragen. Eine hochwertige Schweißnaht verbindet Gurte, Stege und Flansche so, dass Spannungen ohne plötzliche Querschnittsänderungen fließen. Umgekehrt wirken Schweißfehler wie unvollständige Durchschweißung, Einbrand oder Porenbildung als Spannungskonzentratoren – sie lösen Risse bereits bei zyklischer Belastung aus, die deutlich unter der nominalen Streckgrenze des Bauteils liegt. So verteilt eine vollständig durchgeschweißte Stoßnaht die Kraft gleichmäßig, während ein eingebrochener Nahtfuß unter Betriebsbedingungen die lokale Spannung um den Faktor zwei oder mehr konzentrieren kann. Dieser Unterschied erklärt, warum die Tragfähigkeit ebenso stark von der Schweißgeometrie und den zulässigen Toleranzen wie vom Grundwerkstoffgrad abhängt.
Zu den wesentlichen Faktoren der Schweißqualität, die die strukturelle Leistung beeinflussen, zählen:
- Schweißprofil und Durchschweißtiefe — Unvollständige Verschmelzung erzeugt kerbenartige Spannungskonzentrationen.
- Fehlertoleranz — Porosität und Schlackeeinschlüsse verringern die effektive Lastübertragungsfläche.
- Wärmeeinbringungskontrolle — Übermäßige Wärmezufuhr kann die Zähigkeit und Ermüdungslebensdauer der wärmeeinflussten Zone (HAZ) beeinträchtigen.
- Maßgenaue Fügung — Fehlausrichtung führt zu exzentrischer Belastung am Knotenpunkt.
Normen wie AWS D1.1 und EN ISO 5817 definieren Annahmekriterien für Schweißnahtprofil, Durchschmelzung und zulässige Fehlergrenzen. Die Einhaltung dieser Normen minimiert die Streuung der Verbindungstragfähigkeit und trägt dazu bei, dass ein Stahl-Raumfachwerk unter Gebrauchslasten so funktioniert, wie es konstruktiv ausgelegt ist. Eine schweißtechnische Qualität, die visuell akzeptabel erscheint, aber nicht verifiziert wurde, kann verborgene Unterflächenfehler verbergen, die die strukturelle Redundanz beeinträchtigen. Daher ist strukturelle Integrität nicht nur ein Ergebnis der Fertigung – sie ist ein konstruktionskritischer Parameter, der durch das Schweißverfahren, die Prüfung und die Annahmekriterien gesteuert wird.
Schweißprüfung und -testung: Ausgewogenes Zusammenspiel von Sichtprüfung, zerstörungsfreier Prüfung (NDT) und Echtzeitüberwachung im Stahlbau
Röntgen- und Ultraschallprüfung zur Verifizierung von Rohrverbindungen
Die volumetrische zerstörungsfreie Prüfung (ZfP) ist für Verbindungen von Rohrrahmen unerlässlich, da allein visuelle Kontrollen innere Unvollständigkeiten der Schweißnaht, Wurzelrisse oder eingeschlossene Schlacke nicht erkennen können. Bei der Durchstrahlungsprüfung (RT) werden Röntgen- oder Gammastrahlen eingesetzt, um ein dauerhaftes Bild des Schweißnahtinneren zu erzeugen; dadurch lässt sich die Durchschmelzung sowie die Porosität anhand vorgegebener Zulässigkeitsgrenzen bewerten. Bei der Ultraschallprüfung (UT) werden hochfrequente Schallsignale durch die Schweißnaht gesendet und Reflexionen von Unstetigkeiten aufgezeichnet – dies macht UT besonders effektiv bei dicken, mehrpassigen Rohrverbindungen. UT liefert in der Regel schnellere Ergebnisse, ermöglicht eine tiefere Eindringtiefe und erfordert keine Strahlenschutzzone; RT hingegen liefert eine feste visuelle Aufzeichnung, die sich für die Überprüfung durch Dritte eignet. Oberflächenzustand und gekrümmte Profile beeinflussen die Signalqualität, weshalb Kalibrierblöcke und schriftliche Prüfverfahren erforderlich sind. Für kritische Knotenverbindungen werden beide Verfahren gemäß der jeweils geltenden Konstruktionsschweißnorm qualifiziert – viele Fertiger setzen UT als primäre volumetrische Prüfmethode ein und nutzen RT gezielt zur Stichprobenprüfung oder zur Klärung zweifelhafter Anzeigen.
Aufstrebende Rolle der Echtzeitüberwachung beim automatisierten GMAW für Stahl-Raumfachwerke
Automatisiertes Gasmetalllichtbogenschweißen (GMAW) unterstützt die Serienfertigung von Raumfachwerken durch konstante Vorlaufgeschwindigkeit und Drahtzuführung. Roboterbasiertes Schweißen bleibt jedoch anfällig für Prozessdrift infolge von Verschleiß der Kontaktspitze, Schlupf bei der Drahtzuführung oder Verlust des Schutzgases. Echtzeitüberwachungssysteme erfassen während jedes Schweißdurchlaufs Lichtbogenspannung, Lichtbogenstrom, Drahtzuführgeschwindigkeit und gegebenenfalls Bilder der Schweißpfütze. Sobald ein Parameter außerhalb des zugelassenen Toleranzbereichs liegt, markiert das System die betreffende Naht zur unverzüglichen Prüfung oder Nacharbeit. Damit verlagert sich die Qualitätskontrolle von der stichprobenartigen Nachprüfung nach dem Schweißen hin zur Korrektur während des Prozesses – was teure Nacharbeiten an großen Fachwerken reduziert. Bei kritischen Rohrverbindungen erzeugen Sensordaten eine lückenlose Aufzeichnung, die zerstörungsfreie Prüfverfahren (NDT) ergänzt; die Überwachung ersetzt jedoch weder Radiografie noch Ultraschall. Die robusteste Strategie kombiniert Echtzeitsignale zum frühzeitigen Erkennen von Prozessinstabilität mit NDT zur Bestätigung der endgültigen Festigkeit.
Folgen mangelhafter Schweißverbindungen: Ausfallrisiken, Sicherheitsauswirkungen und Lebenszykluskosten bei Stahl-Raumfachwerken
Die Schweißqualität bestimmt, ob ein Raumfachwerk als einheitlicher Lastpfad oder als Ansammlung geschwächter Verbindungen wirkt. Mangelhafte Schweißarbeiten führen zu Eigenspannungen, Verzug, unvollständiger Verschmelzung und Einschmelzungen – allesamt Ausgangspunkte für Rissbildung, die sich unter wiederholten Lasten, thermischen Zyklen oder Vibrationen ohne erkennbare Vorwarnung ausbreiten. Die Sicherheitsauswirkungen sind gravierend: Ein plötzlicher Knotenbruch kann einen fortschreitenden Einsturz auslösen und so Arbeiter sowie Nutzer gefährden. Die Lebenszykluskosten steigen durch Notinspektionen, Nacharbeit, Ausfallzeiten und den Austausch einzelner Bauteile – Aufwendungen, die die Kosten für qualifizierte Schweißarbeiten und eine ordnungsgemäße Vormontage bei Weitem übersteigen.
Erkenntnisse aus Reparaturen am ISS-Truss-Segment und irdischen Bauwerksvorfällen
Die Erfahrung mit der Internationalen Raumstation zeigt, wie kostspielig schweißungsbedingte Reparaturen nach der Montage werden. Korrekturen von Fachwerksegmenten im Orbit erforderten spezialisierte Verfahren, Ersatzmaterialien für Notfälle und umfangreiche Besatzungszeit – Ressourcen, die deutlich knapper sind als jene, die beim stahlbasierten Bau auf der Erde zur Verfügung stehen. Die Lehre ist eindeutig: Fehler, die während der Fertigung in einen geschweißten Knoten eingebaut werden, sind nach der Errichtung äußerst schwer zu beseitigen.
Gutachterliche Untersuchungen von Versagen langspanniger Raumfachwerke zeigen wiederholt Schweißunstetigkeiten an rohrförmigen Verbindungen. Unvollständige Durchschweißung, mangelhafte Verschmelzung und schlechte Passgenauigkeit erzeugen Spannungskonzentrationen, die die Ermüdung beschleunigen. Bei mehreren terrestrischen Vorfällen wuchsen Haarrisse an geschweißten Kreuzungspunkten unentdeckt, bis ein kritisches Bauteil brach. Diese Fälle bestätigen, dass reine Sichtprüfung Unteroberflächenfehler übersehen kann – und dass sich die Lebenszykluskosten stark erhöhen, wenn eine mangelhafte Schweißqualität einen reparablen Fehler in einen strukturellen Ausfall verwandelt.
Best Practices zur Sicherstellung der Schweißqualität bei der Herstellung von Stahl-Raumfachwerken
Die Erzielung einer zuverlässigen Schweißqualität beginnt lange vor dem Zünden des Lichtbogens. Fertiger betrachten zunehmend die Montagegenauigkeit und die Fügevorbereitung als Grundlage für die strukturelle Leistungsfähigkeit. Eine präzise Ausrichtung, kalibrierte Messgeräte sowie standardisierte Toleranzgrenzen verringern Schwankungen und verhindern Lücken oder Fehlausrichtungen, die den Lastfluss beeinträchtigen. Bei knotenförmigen Verbindungen von Rohrraumfachwerken können bereits geringfügige Abweichungen bei der Wurzelöffnung oder beim Fasenwinkel Spannungskonzentrationen hervorrufen und zu unvollständiger Durchschmelzung führen.
Die Vorreinigung vor dem Schweißen ist ebenso entscheidend. Stahloberflächen müssen frei von Rost, Öl, Farbe und Feuchtigkeit sein – Verunreinigungen, die Porosität, Wasserstoffrissbildung oder ungenügende Verschmelzung verursachen können. Qualifizierte Schweißer müssen anschließend genehmigte Schweißverfahrenspezifikationen befolgen, wobei Spannung, Stromstärke und Vorschubgeschwindigkeit auf Dicke des Stahls und Geometrie der Fügeverbindung abgestimmt werden. Konstante Parameter tragen dazu bei, eine gleichmäßige Durchschweißung und einheitliche mechanische Eigenschaften bei Hunderten ähnlicher Verbindungen sicherzustellen.
Nach dem Schweißen sollte die Verifikation eine visuelle Inspektion mit zerstörungsfreier Prüfung (NDT) kombinieren. Ultraschall- oder radiografische Verfahren erkennen Unterflächenfehler bei vollständig durchgeschweißten Rohrverbindungen, während visuelle Kontrollen Unterschnitt, Überschweißung und maßliche Abweichungen identifizieren. Die Fertigungsdokumentation muss Montagemessungen, Schweißerqualifikationen, Schweißparameter und NDT-Ergebnisse zur Rückverfolgbarkeit festhalten. Führende Fertiger nutzen zudem kontrollierte Werkstattumgebungen, in denen eine stabile Stromversorgung, geeignete Spannvorrichtungen und systematische Inspektionsroutinen wiederholbare Ergebnisse unterstützen. Wenn diese Praktiken gemeinsam angewandt werden, verringern sie Nacharbeit, verbessern die Ermüdungsbeständigkeit und schützen die langfristige Integrität von Stahl-Raumrahmen.
FAQ
Warum ist die Schweißqualität für Stahl-Raumrahmen entscheidend?
Die Schweißqualität gewährleistet die strukturelle Integrität von Stahl-Raumrahmen, indem sie Fehler wie unvollständige Verschmelzung, Porosität und Unterschnitt verhindert, die zu Spannungskonzentrationen, Ermüdung und letztlich zum Versagen unter Last führen können.
Welche Normen regeln die Schweißnahtqualität im Stahlbau?
Normen wie AWS D1.1 und EN ISO 5817 definieren Annahmekriterien für Schweißnahtprofile, Durchschweißung und zulässige Fehlergrenzen und gewährleisten so eine konsistente Verbindungsleistung unter Betriebsbedingungen.
Wie erkennen zerstörungsfreie Prüfverfahren Schweißfehler?
Verfahren wie die Röntgenprüfung (RT) und die Ultraschallprüfung (UT) identifizieren innere Schweißfehler – beispielsweise unvollständige Verschmelzung oder Porosität – mithilfe von Röntgenstrahlen, Gammastrahlen oder hochfrequenten Schallwellen.
Kann automatisches Schweißen manuelle Prüfungen ersetzen?
Obwohl automatisches Schweißen mit Echtzeitüberwachung die Konsistenz verbessert, ergänzt es manuelle sowie zerstörungsfreie Prüfungen, ersetzt sie jedoch nicht; letztere sind erforderlich, um die Qualität zu bestätigen und unter der Oberfläche liegende Fehler zu erkennen.
Welche Folgen hat eine schlechte Schweißnahtqualität?
Eine schlechte Schweißnahtqualität kann zu Restspannungen, Rissen, Ausfallrisiken, verkürzter Lebensdauer sowie erhöhten Kosten durch Nacharbeit, Notreparaturen und strukturelle Ausfälle führen.
Inhaltsverzeichnis
- Strukturelle Integrität: Wie die Schweißqualität die Tragfähigkeit bei Stahl-Raumfachwerken bestimmt
- Schweißprüfung und -testung: Ausgewogenes Zusammenspiel von Sichtprüfung, zerstörungsfreier Prüfung (NDT) und Echtzeitüberwachung im Stahlbau
- Folgen mangelhafter Schweißverbindungen: Ausfallrisiken, Sicherheitsauswirkungen und Lebenszykluskosten bei Stahl-Raumfachwerken
- Best Practices zur Sicherstellung der Schweißqualität bei der Herstellung von Stahl-Raumfachwerken
- FAQ