
 EN
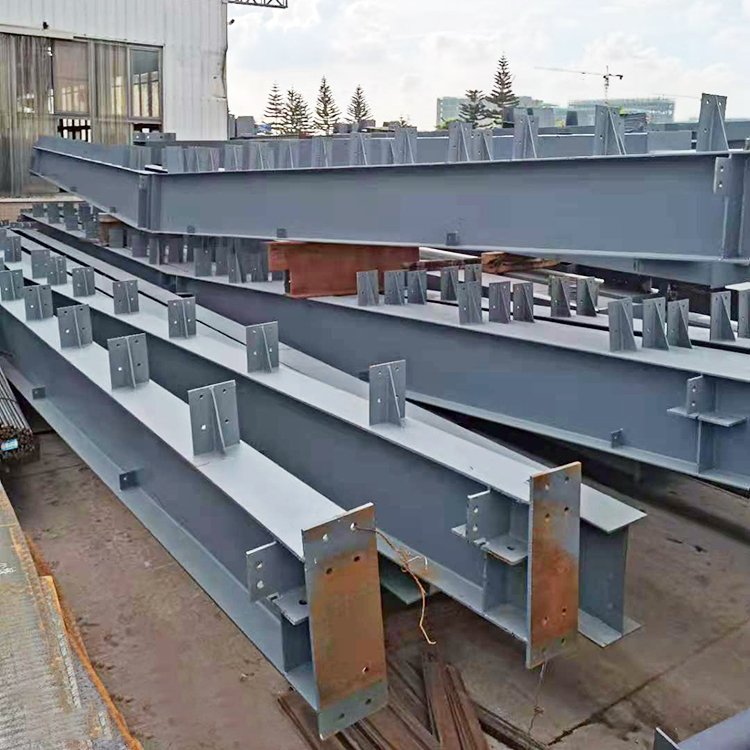
Strukturell integritet: Hur svetskvalitet avgör bärförmågan i stålrymdramverk
I stålkonstruktioner bygger rymdramverk på svetsade rörförbindningar för att överföra axiella, böj- och vridande laster genom kontinuerliga lastvägar. En högkvalitativ svets sammanfogar dragstänger, flänsar och tvärstycken så att spänningen flödar utan plötsliga tvärsnittsförändringar. Å andra sidan fungerar svetsfel som ofullständig genomsmältning, underskärning eller porositet som spänningskoncentratorer – vilket utlöser sprickor vid cyklisk belastning långt under medlems nominella flytgräns. Till exempel fördelar en fullgenomsmitad stumsvets kraften jämnt, medan en underskuren svetstopp kan koncentrera lokal spänning med en faktor två eller mer under driftsförhållanden. Denna skillnad förklarar varför bärförmågan beror lika mycket på svetsgeometri och godtagbarhetsgränser som på basmaterialens kvalitet.
Viktiga faktorer för svetskvalitet som påverkar strukturell prestanda inkluderar:
- Svetsprofil och genomsmältning — ofullständig sammanfogning skapar notchliknande spänningskoncentrationer.
- Defekttolerans — porositet och slagginklusioner minskar den effektiva lastöverföringsytan.
- Värmetillförselskontroll — för hög värme kan försämra segheten och utmattningstiden i den värmeberörda zonen (HAZ).
- Dimensionell monteringspassning — feljustering orsakar excentrisk belastning vid knutpunkten.
Standarder som AWS D1.1 och EN ISO 5817 definierar godkännandekriterier för svetsprofiler, genomträngning och defektgränser. Överensstämmelse minimerar variationer i fogkapaciteten och säkerställer att ett stålrumramverk fungerar enligt avsett under driftslaster. Svetskvalitet som ser visuellt acceptabel ut men saknar verifiering kan dölja underytliga fel som påverkar strukturell redundans. Strukturell integritet är därför inte bara ett utföranderesultat – den är en konstruktionskritisk parameter som styrs av svetsprocedur, inspektion och godkännandekriterier.
Svetsinspektion och provning: Balansera visuell granskning, icke-destruktiv provning (NDT) och övervakning i realtid i stålkonstruktioner
Radiografisk och ultraljudsprovning för verifiering av rörfogar
Volymetrisk icke-destruktiv provning (NDT) är avgörande för rörformade stomrutsfogar eftersom endast visuell granskning inte kan upptäcka brist på sammanfogning inuti, rotspaltbildning eller innesluten slagg. Radiografisk provning (RT) använder röntgenstrålar eller gammalstrålar för att skapa en permanent bild av svetsens inre, vilket möjliggör bedömning av genomsmältning och porositet i förhållande till godtagbarhetsgränser. Ultraljudsprovning (UT) sänder ljudvågor med hög frekvens genom svetsen och registrerar reflektioner från olikheter, vilket gör den särskilt effektiv för tjocka, flerpassade rörförbindelser. UT ger vanligtvis snabbare resultat, djupare trängning och kräver ingen strålskyddszon; RT ger en fast visuell dokumentation som lämpar sig för tredje parts granskning. Ytillstånd och krökta profiler påverkar signalens kvalitet, så kalibreringsblock och skrivna procedurer krävs. För kritiska knutfogar är båda metoder godkända enligt den tillämpliga strukturella svetskoden – många tillverkare använder UT som huvudsaklig volymetrisk metod och reserverar RT för stickprovskontroll eller tvistade indikationer.
Uppkomsten av realtidsövervakning inom automatiserad GMAW för stålrämsverk
Automatiserad gasmetallbågsvetsning (GMAW) stödjer högvolymsframställning av rämsverk genom att bibehålla konstant färdhastighet och trådtillförsel. Robotbaserad svetsning är dock känslig för processdrift orsakad av slitage på kontaktspetsen, glidning i trådtillförseln eller förlust av skyddsgas. System för realtidsövervakning registrerar bågspänning, ström, trådtillförselshastighet och ibland bilder av svetsbadet under varje svetspass. Om en parameter avviker från det godkända intervallet markerar systemet fogens anslutning för omedelbar granskning eller reparation. Detta innebär en förskjutning av kvalitetskontrollen från provtagning efter svetsning till korrigering under processen – vilket minskar kostsamma omarbetsuppgifter på stora rämsverk. För kritiska rörformade svetsningar skapar sensordata en kontinuerlig registrering som kompletterar icke-destruktiv provning (NDT), även om övervakning inte kan ersätta radiografi eller ultraljud. Den mest robusta strategin använder signaler i realtid för att upptäcka instabilitet tidigt samt NDT för att bekräfta slutlig integritet.
Konsekvenser av dålig svetsning: Risk för fel, säkerhetspåverkan och livscykelkostnader för stålrymdramverk
Svetskvaliteten avgör om ett rymdramverk fungerar som en enhetlig lastväg eller som en samling försvagade anslutningar. Dålig svetsning orsakar restspänningar, deformation, ofullständig smältning och underskärning – sprickbildningsställen som utvecklas under upprepad belastning, termiska cykler eller vibration utan synliga varningstecken. Säkerhetspåverkan är allvarlig: en plötslig fogbrott kan utlösa progressiv kollaps och utgöra fara för arbetare och användare. Livscykelkostnaderna stiger genom nödinspektioner, omarbete, driftstopp och utbyte av komponenter – kostnader som långt överstiger kostnaden för kvalificerad svetsning och korrekt montering.
Lärdomar från reparationer av ISS:s fackverkssegment och jordbundna strukturella incidenter
Erfarenheten från Internationella rymdstationen visar hur kostsamma svetsrelaterade reparationer blir efter montering. Korrigeringar av fackverkssegment i omlopp krävde specialiserade procedurer, reservmaterial och omfattande bemanningsinsatser – resurser som är långt mer begränsade än de som finns tillgängliga vid markbaserad stålkonstruktion. Lärdomen är tydlig: defekter som är inlåsta i en svetsad knutpunkt under tillverkningen är extremt svåra att eliminera efter upprättning.
Kriminaltekniska undersökningar av kollaps hos långspännande rymdramver visar återkommande svetsavbrott vid rörförbindelser. Ofullständig genomsänkning, brist på sammansmältning och dålig passform skapar spänningskoncentrationer som accelererar utmattning. I flera jordbundna incidenter växte hårfinna sprickor vid svetsade skärningspunkter obemärkt tills ett avgörande element brast. Dessa fall bekräftar att blotta visuell inspektion kan missa underytliga fel – och att livscykelkostnaderna stiger kraftigt när dålig svetskvalitet omvandlar en reparerbar defekt till strukturell kollaps.
Bästa praxis för att säkerställa svettkvalitet vid tillverkning av stålrutnät
Att uppnå pålitlig svettkvalitet börjar långt innan ljusbågen slås. Tillverkare behandlar alltmer monteringskontroll och fogförberedelse som grunden för strukturell prestanda. Exakt justering, kalibrerade mätverktyg och standardiserade toleransgränser minskar variationer och förhindrar luckor eller feljustering som försämrar lastöverföring. För rörformade noder i ett stålrutnät kan även små avvikelser i rotöppning eller skärningsvinkel koncentrera spänning och leda till ofullständig sammanväxt.
Försvetsrengöring är lika avgörande. Stålytor måste vara fria från rost, olja, färg och fukt—föroreningar som orsakar porositet, vätebrytning eller brist på sammanfogning. Kvalificerade svetsare bör sedan följa godkända svetsprocedurspecifikationer, där spänning, ström och färdhastighet anpassas till stålets tjocklek och fogens geometri. Konsekventa parametrar hjälper till att säkerställa enhetlig penetrering och mekaniska egenskaper över hundratals liknande förbindningar.
Efter svetsning bör verifiering kombinera visuell inspektion med icke-destruktiv provning (NDT). Ultraljuds- eller radiografiska metoder upptäcker underytansfel i fullgenomsvetsade rörförbindningar, medan visuella kontroller identifierar underskärning, översvetsning och dimensionsfel. Tillverkningsdokumentationen bör dokumentera monteringsmätningar, svetsares kvalifikationer, svetsparametrar och NDT-resultat för spårbarhet. Ledande tillverkare använder också kontrollerade verkstadsomgivningar där stabil elmatning, lämplig fixering och systematiska inspektionsrutiner stödjer återkommande resultat. När dessa metoder tillämpas tillsammans minskar de omarbete, förbättrar utmattningstålighet och skyddar den långsiktiga integriteten hos stålrumramar.
Vanliga frågor
Varför är svetskvaliteten avgörande för stålrumramar?
Svetskvaliteten säkerställer den strukturella integriteten hos stålrumramar genom att förhindra fel som ofullständig sammanfogning, porositet och underskärning, vilka kan leda till spänningskoncentrationer, utmattning och slutlig brott under belastning.
Vilka standarder styr svetskvaliteten i stålkonstruktioner?
Standarder som AWS D1.1 och EN ISO 5817 definierar godtagbarhetskriterier för svetsprofiler, genomgång och tillåtna gränser för defekter, vilket säkerställer konsekvent fogprestanda under driftsförhållanden.
Hur upptäcker icke-destruktiva provningsmetoder svetsfel?
Metoder som radiografisk provning (RT) och ultraljudsprovning (UT) identifierar interna svetsfel, såsom ofullständig sammanfogning eller porositet, genom användning av röntgenstrålar, gammaljus eller högfrekventa ljudvågor.
Kan automatiserad svetsning ersätta manuell inspektion?
Även om automatiserad svetsning med realtidsövervakning förbättrar konsekvensen kompletterar den snarare än ersätter manuell och icke-destruktiv inspektion för att bekräfta kvalitet och upptäcka underytliga fel.
Vilka konsekvenser har dålig svetskvalitet?
Dålig svetskvalitet kan leda till restspänningar, sprickor, felrisker, förkortad livscykel samt ökade kostnader på grund av omarbete, akut reparation och strukturella fel.
Innehållsförteckning
- Strukturell integritet: Hur svetskvalitet avgör bärförmågan i stålrymdramverk
- Svetsinspektion och provning: Balansera visuell granskning, icke-destruktiv provning (NDT) och övervakning i realtid i stålkonstruktioner
- Konsekvenser av dålig svetsning: Risk för fel, säkerhetspåverkan och livscykelkostnader för stålrymdramverk
- Bästa praxis för att säkerställa svettkvalitet vid tillverkning av stålrutnät
- Vanliga frågor