
 EN
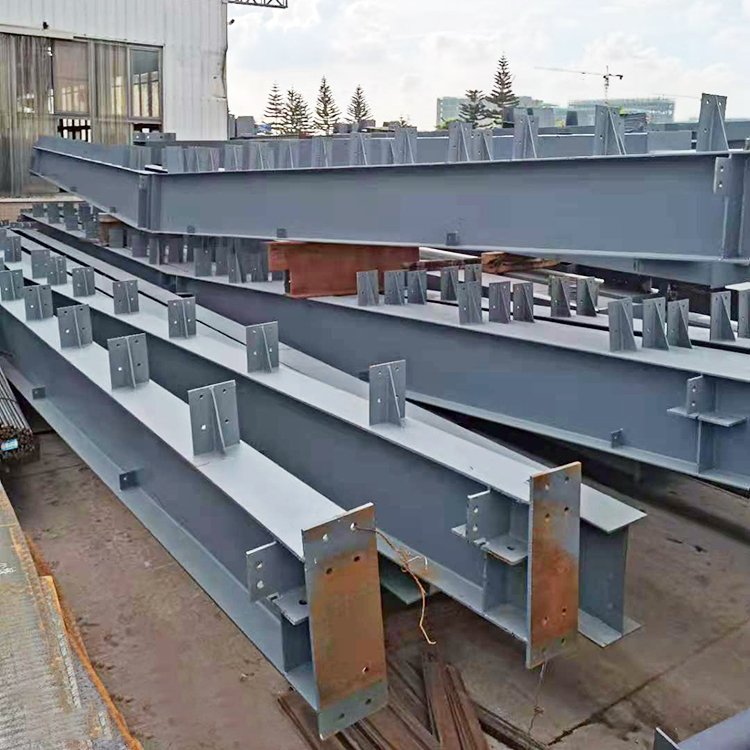
Statická únosnost: Jak kvalita svařování ovlivňuje nosnou schopnost ocelových prostorových rámových konstrukcí
V ocelové výstavbě se prostorové rámové konstrukce opírají o svařené trubkové uzly, které přenášejí axiální, ohybové a krouticí zatížení prostřednictvím nepřerušených silových tras. Vysokokvalitní svar spojuje prutové, příčné a stojinové prvky tak, že napětí prochází bez náhlých změn průřezu. Naopak svařovací vady, jako je neúplné proniknutí, podřezání nebo pórnost, působí jako místa koncentrace napětí – což může způsobit vznik trhlin při cyklickém zatížení i při úrovni výrazně nižší než nominální mez kluzu průřezu. Například svar plného proniknutí rovnoměrně rozvádí sílu, zatímco podřezaný okraj svaru může za provozních podmínek zkoncentrovat lokální napětí dvakrát nebo i vícekrát. Tento kontrast vysvětluje, proč závisí nosná schopnost stejně na geometrii svaru a povolených limitech jako na třídě základního materiálu.
Mezi klíčové faktory kvality svaru ovlivňující statický výkon patří:
- Profil svaru a jeho proniknutí — neúplné svaření vytváří koncentrace napětí podobné vrubům.
- Odolnost vůči vadám — pórovitost a nečistoty ve škváře snižují efektivní plochu přenosu zatížení.
- Řízení tepelného přívodu — nadměrné teplo může zhoršit houževnatost a únavovou životnost tepelně ovlivněné oblasti (HAZ).
- Rozměrové vyrovnání — nesouosost způsobuje excentrické zatížení v uzlu.
Normy jako AWS D1.1 a EN ISO 5817 stanovují kritéria přijatelnosti tvaru svaru, průniku a limitů vad. Dodržování těchto kritérií minimalizuje variabilitu nosné kapacity spoje a přispívá k tomu, aby se ocelový prostorový rám choval pod provozním zatížením tak, jak byl navržen. Svar, který vizuálně vypadá přijatelně, ale nebyl ověřen, může skrývat podpovrchové vady, jež ohrožují strukturální redundanci. Proto není strukturální integrita pouze výsledkem výroby – je to parametr kritický pro návrh, který řídí svařovací postup, kontrolu a kritéria přijetí.
Kontrola a zkoušení svarů: vyvážení vizuálních kontrol, nedestruktivních zkoušek a sledování v reálném čase v ocelové výstavbě
Rentgenové a ultrazvukové zkoušení pro ověření trubkových spojů
Objemové nedestruktivní zkoušení (NDT) je nezbytné pro spoje trubkových prostorových konstrukcí, protože pouze vizuální kontrola nedokáže odhalit vnitřní nedostatečné svaření, praskliny u kořene nebo uvíznutý škvárový odpad. Radiografické zkoušení (RT) využívá rentgenové nebo gama záření k vytvoření trvalého obrazu vnitřku svaru, což umožňuje posouzení proniknutí a pórů podle přijatelných limitů. Ultrazvukové zkoušení (UT) vysílá vysokofrekvenční zvukové vlny skrz svar a zaznamenává odrazy od nespojitostí, čímž se ukazuje jako zvláště účinné pro tlusté, víceprůchodové trubkové spoje. UT obvykle poskytuje rychlejší výsledky, větší proniknutí a nevyžaduje izolační zónu proti záření; RT naopak poskytuje pevný vizuální záznam vhodný pro posouzení třetí stranou. Stav povrchu a zakřivené profily ovlivňují kvalitu signálu, proto jsou vyžadovány kalibrační bloky a písemné postupy. U kritických uzlových svarů jsou obě metody kvalifikovány podle příslušného normativu pro svařování konstrukcí – mnoho výrobců používá UT jako hlavní objemovou metodu a RT si vyhrazuje pro vzorkovou verifikaci nebo případy sporných indikací.
Vznikající role sledování v reálném čase při automatizovaném svařování obloukem v ochranné atmosféře (GMAW) pro ocelové prostorové konstrukce
Automatizované svařování obloukem v ochranné atmosféře (GMAW) umožňuje výrobu prostorových konstrukcí vysokým výkonem díky udržování stálé rychlosti posuvu a přísunu svařovacího drátu. Robotické svařování je však stále zranitelné vůči změnám průběhu procesu způsobeným opotřebením kontaktového trnu, prokluzem svařovacího drátu nebo únikem ochranného plynu. Systémy sledování v reálném čase monitorují během každého průchodu napětí oblouku, proud, rychlost přísunu svařovacího drátu a někdy i obraz svařovací lázně. Pokud se některý parametr vychýlí mimo povolený rozsah, systém označí spoj k okamžité kontrole nebo opravě. Tím se kvalitní kontrola přesouvá od vzorkování po svaření k korekcím během procesu – což snižuje nákladné přepracování velkých konstrukcí. U kritických trubkových svárů vytvářejí senzorová data nepřerušovaný záznam, který doplňuje nedestruktivní zkoušky (NDT), avšak sledování nemůže nahradit rentgenové nebo ultrazvukové zkoušky. Nejrobustnější strategie využívá signálů v reálném čase k včasnému zjištění nestability a nedestruktivních zkoušek (NDT) k potvrzení konečního stavu svaru.
Důsledky špatného svařování: rizika poruch, bezpečnostní důsledky a náklady na celou životnost ocelových prostorových konstrukcí
Kvalita svaru rozhoduje, zda prostorová konstrukce působí jako jednotná nosná cesta nebo jako soubor oslabených spojů. Špatné svařování způsobuje zbytkové napětí, deformaci, neúplné splynutí a podřez – místa vzniku trhlin, které se šíří při opakovaném zatížení, tepelných cyklech nebo vibracích bez patrných varovných znaků. Bezpečnostní důsledky jsou závažné: náhlý lom spoje může vyvolat postupný kolaps a ohrozit pracovníky i uživatele. Náklady na celou životnost stoupají kvůli nouzovým kontrolám, přepracování, prostojům a výměně prvků – výdaje, které zdaleka převyšují náklady na kvalifikované svařování a správné předmontážní přizpůsobení.
Poučení z oprav nosných segmentů Mezinárodní vesmírné stanice (ISS) a pozemských strukturálních nehod
Zkušenosti s Mezinárodní vesmírnou stanicí ukazují, jak drahé se stanou opravy související se svařováním po dokončení montáže. Korekce segmentů nosníků na oběžné dráze vyžadovaly specializované postupy, záložní materiály a rozsáhlý čas posádky – prostředky, které jsou mnohem více omezené než ty, jež jsou k dispozici při pozemní ocelové výstavbě. Závěr je jasný: vady uzamčené do svařeného uzlu během výroby je po montáži extrémně obtížné odstranit.
Soudní technické vyšetřování selhání prostorových rámových konstrukcí velkého rozpětí odhalují opakující se nespojitosti svarů v trubkových spojích. Nedostatečná pronikavost, nedostatečné slévání a špatné přizpůsobení částí vytvářejí koncentrace napětí, které urychlují únavové poškození. V několika pozemních případech se jemné trhliny v místech svařování rozšiřovaly nepozorovaně, dokud se nezlomil některý kritický prvek. Tyto případy potvrzují, že pouhá vizuální kontrola může podpovrchové vady přehlédnout – a že celoživotní náklady výrazně stoupají, pokud špatná kvalita svarů změní opravitelnou vadu na strukturální selhání.
Osvědčené postupy pro zajištění kvality svarů při výrobě ocelových prostorových konstrukcí
Dosahování spolehlivé kvality svarů začíná dlouho před tím, než je zapnuta svařovací oblouk. Výrobci stále častěji považují kontrolu přesnosti připojení a přípravu svárových spojů za základ strukturálního výkonu. Přesné zarovnání, kalibrované měřicí nástroje a standardizované meze tolerance snižují variabilitu a zabrání vzniku mezer nebo nesouososti, které ohrožují přenos zatížení. U uzlů tubulárních prostorových konstrukcí dokonce i malé odchylky v šířce kořenové mezery nebo úhlu zkosení mohou vést ke koncentraci napětí a neúplnému slévání.
Předsvařovací čištění je stejně důležité. Ocelové povrchy musí být zbaveny rzi, oleje, nátěru a vlhkosti – nečistot, které způsobují pórovitost, vodíkové trhliny nebo nedostatečné svaření. Kvalifikovaní svářeči poté musí dodržovat schválené specifikace svařovacích postupů, přičemž napětí, proud a rychlost posuvu musí odpovídat tloušťce oceli a geometrii spoje. Konzistentní parametry pomáhají zajistit rovnoměrné proniknutí a mechanické vlastnosti u stovek podobných spojů.
Po svařování by měla být kontrola kombinací vizuálního prohlížení a nedestruktivního zkoušení (NDT). Ultrazvukové nebo rentgenové metody detekují podpovrchové vady u trubkových spojů s plným průnikem, zatímco vizuální prohlížení odhaluje podřez, přečnívání a rozměrové chyby. Dokumentace výroby by měla zaznamenávat měření před svařováním, kvalifikace svařovačů, svařovací parametry a výsledky NDT za účelem sledovatelnosti. Významní výrobci také používají řízené dílenské prostředí, kde stabilní dodávka elektrické energie, vhodné upínací zařízení a systematické kontrolní postupy zajišťují opakovatelné výsledky. Pokud jsou tyto postupy aplikovány současně, snižují přepracování, zvyšují odolnost proti únavě a chrání dlouhodobou integritu ocelových prostorových rámových konstrukcí.
Často kladené otázky
Proč je kvalita svarů rozhodující pro ocelové prostorové rámy?
Kvalita svarů zajišťuje strukturální integritu ocelových prostorových rámových konstrukcí tím, že brání vzniku vad, jako je neúplné slévání, pórnost a podřez, které mohou vést ke koncentraci napětí, únavě materiálu a nakonec k porušení pod zatížením.
Jaké normy upravují kvalitu svarů v ocelové konstrukci?
Normy jako AWS D1.1 a EN ISO 5817 stanovují kritéria přijatelnosti pro tvar svaru, proniknutí a povolené meze vad, čímž zajišťují konzistentní výkon spojů za provozních podmínek.
Jak nebourací zkoušky odhalují vady svarů?
Metody jako radiografická zkouška (RT) a ultrazvuková zkouška (UT) identifikují vnitřní vady svarů, například neúplné svaření nebo pórnost, pomocí rentgenového záření, gama záření nebo zvukových vln vysoké frekvence.
Může automatizované svařování nahradit ruční kontrolu?
I když automatizované svařování s reálným sledováním zlepšuje konzistenci, doplňuje spíše než nahrazuje ruční a nebourací kontroly, které potvrzují kvalitu a odhalují podpovrchové vady.
Jaké jsou důsledky špatné kvality svarů?
Špatná kvalita svarů může vést k reziduálnímu napětí, trhlinám, riziku poruchy, snížené životnosti a vyšším nákladům způsobeným přepracováním, nouzovými opravami a strukturálními poruchami.
Obsah
- Statická únosnost: Jak kvalita svařování ovlivňuje nosnou schopnost ocelových prostorových rámových konstrukcí
- Kontrola a zkoušení svarů: vyvážení vizuálních kontrol, nedestruktivních zkoušek a sledování v reálném čase v ocelové výstavbě
- Důsledky špatného svařování: rizika poruch, bezpečnostní důsledky a náklady na celou životnost ocelových prostorových konstrukcí
- Osvědčené postupy pro zajištění kvality svarů při výrobě ocelových prostorových konstrukcí
- Často kladené otázky