
 EN
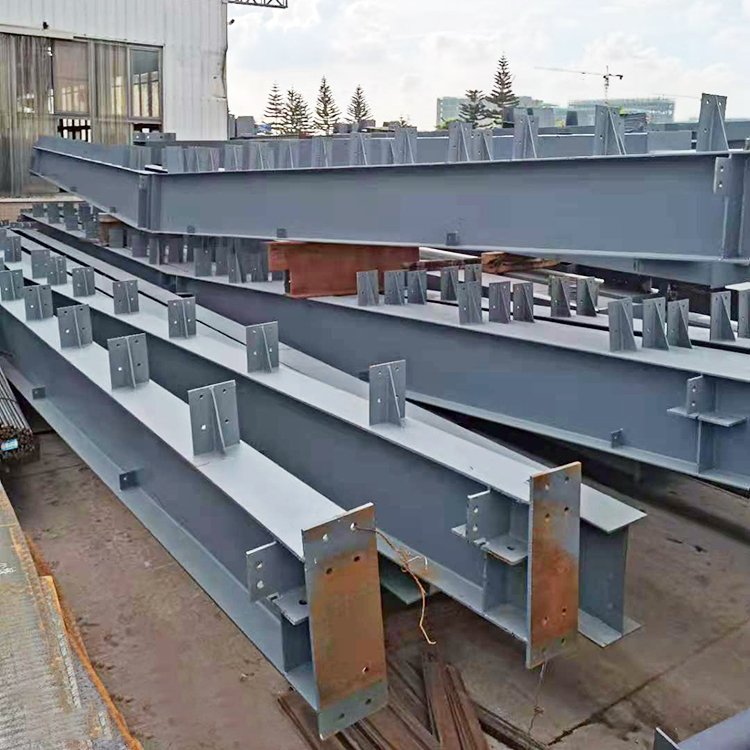
Szerkezeti integritás: A hegesztés minősége hogyan határozza meg a terhelésviselő teljesítményt acél térhálós szerkezeteknél
Az acélépítésben a térhálós szerkezetek a hegesztett csöves csomópontokra támaszkodnak az axiális, hajlítási és torziós terhelések átviteléhez folyamatos terhelésátviteli útvonalakon keresztül. Egy magas minőségű hegesztés összeköti a gerenda-, a merevítő- és a rácsos elemeket úgy, hogy a feszültség folyamatosan áramlik anélkül, hogy hirtelen keresztmetszet-változások lépnének fel. Ellentétben ezzel a hegesztési hiányosságok – például a hiányos behatolás, a bevágás vagy a pórusosság – feszültségkoncentrációs helyekként működnek, amelyek ciklikus terhelés alatt repedéseket indíthatnak el a szerkezeti elem névleges folyáshatáránál jóval alacsonyabb szinten. Például egy teljes behatolású ütközési hegesztés egyenletesen osztja el az erőt, míg egy bevágott varratvég lokális feszültséget koncentrálhat a szolgálati körülmények között akár kétszeres vagy annál nagyobb mértékben is. Ez a különbség magyarázza, miért függ a terhelésviselő teljesítmény legalább annyira a hegesztés geometriájától és elfogadási határaitól, mint az alapanyag minőségi osztályától.
A szerkezeti teljesítményre ható kulcsfontosságú hegesztési minőségi tényezők:
- Hegesztési profil és behatolás — a hiányos összeolvadás horpadásszerű feszültségkoncentrációkat hoz létre.
- Hibatűrés — a pórusosság és a salakbevonatok csökkentik a hatékony terhelésátviteli felületet.
- Hőbevitel szabályozása — a túlzott hő a hőhatott zóna (HAZ) szilárdságát és fáradási élettartamát ronthatja.
- Méretbeli illeszkedés — a rossz igazítás excentrikus terhelést eredményez a csomópontnál.
Olyan szabványok, mint az AWS D1.1 és az EN ISO 5817, elfogadási kritériumokat határoznak meg a hegesztési profilra, behatolásra és hibahatárokra. A megfelelés minimalizálja a csatlakozás teherbírásának változékonyságát, és segít biztosítani, hogy az acél térbeli váz a szolgálati terhelések alatt úgy működjön, ahogy a tervezés során elvárták. A vizuálisan elfogadhatónak tűnő, de ellenőrzés nélküli hegesztési minőség rejtett, alfelületi hibákat takarhat, amelyek veszélyeztetik a szerkezeti redundanciát. Ezért a szerkezeti integritás nem csupán egy gyártási eredmény – hanem egy tervezési szempontból is kritikus paraméter, amelyet a hegesztési eljárás, az ellenőrzés és az elfogadási kritériumok szabályoznak.
Hegesztési ellenőrzés és vizsgálat: a vizuális ellenőrzés, a nem romboló vizsgálat (NDT) és a valós idejű monitorozás egyensúlyozása az acélépítésben
Sugárfelvételek és ultrahangos vizsgálatok csőcsatlakozások ellenőrzéséhez
A térfogati, nem romboló vizsgálat (NDT) elengedhetetlen a csöves térkeret-csomópontoknál, mivel a kizárólagos szemrevételezés nem képes észlelni a belső hiányos összeolvadást, a gyökérrepedéseket vagy a becsapódott salakot. A röntgenvizsgálat (RT) röntgensugarakat vagy gamma-sugarakat használ a hegesztés belső részének állandó képének előállítására, így lehetővé teszi a behatolás és a pórusosság értékelését az elfogadási határok alapján. Az ultrahangos vizsgálat (UT) nagyfrekvenciás hanghullámokat küld a hegesztésen keresztül, és rögzíti a hibák tükröződését, ezért különösen hatékony vastag, többmenetes csöves kapcsolatoknál. Az UT általában gyorsabb eredményt nyújt, mélyebb behatolást biztosít, és nem igényel sugárzási kizárási zónát; az RT viszont egy rögzített, vizuális felvételt készít, amely alkalmas harmadik fél általi felülvizsgálatra. A felületi állapot és a görbült profilok befolyásolják a jelminőséget, ezért kalibrációs blokkokra és írásos eljárásokra van szükség. A kritikus csomóponti hegesztéseknél mindkét módszert a vonatkozó szerkezeti hegesztési szabvány szerint kell minősíteni – sok gyártó az UT-t használja elsődleges térfogati vizsgálati módszerként, és az RT-t csak mintaellenőrzésre vagy vitatott jelek esetén tartja fenn.
A valós idejű figyelés újonnan kibontakozó szerepe az acél térkeretek automatizált GMAW-hez
Az automatizált gázból védett fémívhegesztés (GMAW) nagy mennyiségű térkeret-gyártást tesz lehetővé, mivel állandó haladási sebességet és huzal-adagolást biztosít. A robotos hegesztés azonban továbbra is érzékeny a folyamat eltolódására – például a kontaktcsúcs kopása, a huzalcsúszás vagy a védőgáz elvesztése miatt. A valós idejű figyelőrendszerek az ívfeszültséget, az áramerősséget, a huzal-adagolási sebességet, néha pedig a hegesztési fürdő képeit is nyomon követik minden egyes hegesztési passz során. Ha egy paraméter kilép az engedélyezett tartományból, a rendszer azonnali ellenőrzésre vagy javításra jelöli meg az illesztést. Ez a minőség-ellenőrzési megközelítést a hegesztés utáni mintavételtől az éppen zajló folyamatban történő korrekció felé tolja – csökkentve ezzel a drága utófeldolgozást nagy méretű kereteken. Kritikus csöves hegesztéseknél a szenzoradatok folyamatos rögzítést biztosítanak, amely kiegészíti az NDT-t (nem romboló vizsgálatot), bár a figyelés nem helyettesítheti a röntgen- vagy ultrahangos vizsgálatot. A legerősebb stratégia a valós idejű jelekkel történő korai instabilitás-felismerésre és az NDT-vel történő végleges szilárdság-ellenőrzésre épít.
A rossz hegesztés következményei: meghibásodási kockázatok, biztonsági hatások és élettartam-költségek acél térbeli vázas szerkezeteknél
A hegesztés minősége dönti el, hogy a térbeli váz egységes teherátvezető rendszerként működik-e, vagy gyengült kapcsolatok halmazaként. A rossz hegesztés maradékfeszültséget, torzulást, hiányos összeolvadást és bevágódást okoz – repedésindító helyeket, amelyek a ismétlődő terhelés, hőciklusok vagy rezgések hatására terjednek tovább, látható előjelek nélkül. A biztonsági hatások súlyosak: egy hirtelen csomópont-törés fokozatos összeomlást válthat ki, veszélyeztetve a munkavállalókat és a helyiségekben tartózkodókat. Az élettartam-költségek azonnali ellenőrzések, javítások, leállások és szerkezeti elemek cseréje miatt emelkednek – ezek a költségek jóval meghaladják a megfelelően képzett hegesztők és a megfelelő illesztés költségét.
Tanulságok az ISS rácsos tartószerkezetének javításaiból és földi szerkezeti balesetekből
A Nemzetközi Űrállomás tapasztalatai bemutatják, milyen költségesek lesznek a hegesztéssel kapcsolatos javítások az összeszerelés után. A rácsos szerkezet szegmenseinek korrekciója a pályán specializált eljárásokat, tartalék anyagokat és jelentős személyzeti időt igényelt – olyan erőforrásokat, amelyek sokkal jobban korlátozottak, mint a földi acélépítésben rendelkezésre állók. A tanulság egyértelmű: a gyártás során egy hegesztett csomópontba „bezárt” hibák rendkívül nehézkesek eltávolítani a felszerelés után.
Hosszú fesztávú térbeli rácsos szerkezetek katasztrófáinak szakértői vizsgálatai ismétlődő hegesztési hiányosságokat tárnak fel a csőalakú csatlakozásoknál. A hiányzó behatolás, az összeolvadás hiánya és a rossz illeszkedés feszültségkoncentrációt okoznak, amely gyorsítja a fáradást. Több földi esetben finom repedések keletkeztek hegesztett kereszteződésekben, amelyek észrevétlenül növekedtek, amíg egy kritikus szerkezeti elem eltört. Ezek az esetek megerősítik, hogy a vizuális ellenőrzés önmagában nem képes felfedni a felület alatti hibákat – és hogy a karbantartási költségek drámaian emelkednek, ha alacsony minőségű hegesztés egy javítható hibát szerkezeti katasztrófává alakít.
A hegesztési minőség biztosításának legjobb gyakorlatai acél térbeli vázak gyártása során
A megbízható hegesztési minőség elérése már jóval a ívgyújtás előtt kezdődik. A gyártók egyre inkább a illesztés-ellenőrzést és az illesztési felületek előkészítését tekintik a szerkezeti teljesítmény alapjának. A pontos igazítás, a kalibrált mérőeszközök és az egységes tűréshatárok csökkentik a változékonyságot, és megakadályozzák a hézagokat vagy az elmozdulást, amelyek károsan befolyásolják a terhelésátvitelt. A csöves térbeli vázcsomópontok esetében akár kis eltérés is a gyökérnyílásban vagy a lekerekítési szögben feszültségkoncentrációt és hiányos olvadást eredményezhet.
Az előhegesztési tisztítás ugyanolyan fontos. Az acélfelületeknek szabadnak kell lenniük rozsdától, olajtól, festéktől és nedvességtől – ezek a szennyeződések pórusosságot, hidrogénrepedést vagy hiányos összeolvadást okozhatnak. A megfelelő képzettségű hegesztőknek ezután az engedélyezett hegesztési eljárási specifikációk szerint kell eljárniuk, a feszültség, az áramerősség és a haladási sebesség pedig illeszkednie kell az acélvastagsághoz és az illesztés geometriájához. A konzisztens paraméterek segítenek biztosítani az egyenletes behatolást és a mechanikai tulajdonságok egységességét százokban számított hasonló kapcsolat esetében.
A hegesztés utáni ellenőrzést a szemrevételezés és a nem romboló vizsgálatok (NDT) kombinációjával kell elvégezni. Az ultrahangos vagy röntgenes módszerek a teljes behatolású csöves kapcsolatok alatti hibákat észlelik, míg a szemrevételezés a behegesztési mélység hiányát, a túlhegesztést és a méreteltéréseket azonosítja. A gyártási dokumentumoknak tartalmazniuk kell a szerelési méreteket, a hegesztők képesítését, a hegesztési paramétereket és az NDT-eredményeket nyomon követhetőség céljából. A vezető gyártók emellett ellenőrzött műhelyi környezetet alkalmaznak, ahol a stabil áramellátás, a megfelelő rögzítőberendezések és a rendszeres ellenőrzési eljárások ismételhető eredményeket tesznek lehetővé. Ha ezeket a gyakorlatokat együttesen alkalmazzák, a javítási munka csökken, a fáradási ellenállás javul, és a acél térbeli vázak hosszú távú integritása megőrződik.
GYIK
Miért fontos a hegesztés minősége az acél térbeli vázaknál?
A hegesztés minősége biztosítja az acél térbeli vázak szerkezeti integritását, megakadályozva olyan hibákat, mint a hiányos összeolvadás, a pórusosság és a behegesztési mélység hiánya, amelyek feszültségkoncentrációhoz, fáradáshoz és végül terhelés hatására történő meghibásodáshoz vezethetnek.
Milyen szabványok szabályozzák az acélépítésben a hegesztési minőséget?
Olyan szabványok, mint az AWS D1.1 és az EN ISO 5817, meghatározzák a hegesztési varratprofilokra, behatolásra és megengedett hibahatárokra vonatkozó elfogadási kritériumokat, így biztosítva a csatlakozások egyenletes teljesítményét üzemelés közben.
Hogyan észlelik a nem romboló vizsgálati módszerek a hegesztési hibákat?
A röntgenvizsgálat (RT) és az ultrahangos vizsgálat (UT) például belső hegesztési hibákat – például hiányzó összeolvadást vagy pórusosságot – azonosítanak röntgensugarak, gamma-sugarak vagy nagyfrekvenciás hanghullámok segítségével.
Képes az automatizált hegesztés helyettesíteni a kézi ellenőrzést?
Bár az automatizált hegesztés valós idejű figyelésével javul a folyamat konzisztenciája, ez kiegészíti, de nem váltja fel a kézi és a nem romboló ellenőrzéseket, amelyekkel a minőség megerősítése és a belső hibák észlelése történik.
Milyen következményei lehetnek a gyenge hegesztési minőségnek?
A gyenge hegesztési minőség maradékfeszültségekhez, repedésekhez, meghibásodási kockázathoz, csökkent élettartamhoz és növekedett költségekhez vezethet a javítási munkák, a sürgősségi javítások és a szerkezeti meghibásodások miatt.
Tartalomjegyzék
- Szerkezeti integritás: A hegesztés minősége hogyan határozza meg a terhelésviselő teljesítményt acél térhálós szerkezeteknél
- Hegesztési ellenőrzés és vizsgálat: a vizuális ellenőrzés, a nem romboló vizsgálat (NDT) és a valós idejű monitorozás egyensúlyozása az acélépítésben
- A rossz hegesztés következményei: meghibásodási kockázatok, biztonsági hatások és élettartam-költségek acél térbeli vázas szerkezeteknél
- A hegesztési minőség biztosításának legjobb gyakorlatai acél térbeli vázak gyártása során
- GYIK