
 EN
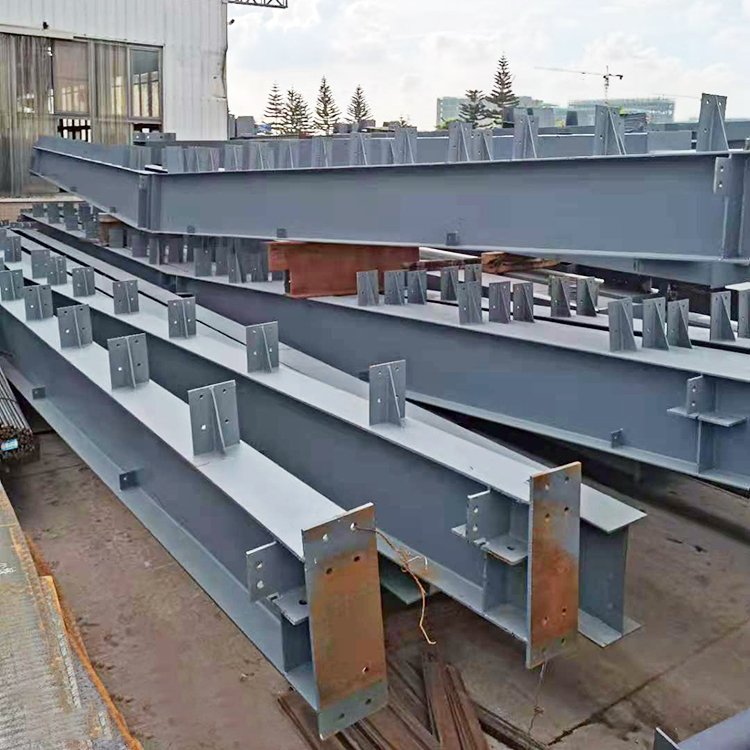
Конструктивная целостность: как качество сварных соединений определяет несущую способность стальных пространственных ферм
В стальном строительстве пространственные фермы полагаются на сварные узлы из трубчатых элементов для передачи осевых, изгибных и крутящих нагрузок по непрерывным силовым путям. Высококачественный сварной шов соединяет пояса, полки и стенки так, что напряжения распределяются без резких изменений поперечного сечения. Напротив, дефекты сварки — такие как непровар, подрез или пористость — выступают в роли концентраторов напряжений и могут инициировать трещины при циклических нагрузках, значительно превышающих предел текучести материала элемента. Например, стыковой шов полного провара обеспечивает равномерное распределение усилий, тогда как подрез в зоне перехода может повысить локальные напряжения в два раза и более в эксплуатационных условиях. Именно это различие объясняет, почему несущая способность зависит не только от марки основного металла, но и от геометрии сварного шва и установленных допусков на его качество.
Ключевые факторы качества сварки, влияющие на конструктивную работоспособность, включают:
- Форма сварного шва и глубина провара — неполное сплавление создаёт концентрации напряжений, напоминающие надрезы.
- Допустимость дефектов — пористость и включения шлака уменьшают эффективную площадь передачи нагрузки.
- Контроль теплового входа — чрезмерный нагрев может ухудшить ударную вязкость и усталостную долговечность зоны термического влияния (HAZ).
- Геометрическая точность сборки — несоосность вызывает эксцентричную нагрузку в узле.
Стандарты, такие как AWS D1.1 и EN ISO 5817, определяют критерии приёмки по форме сварного шва, глубине проплавления и допустимым дефектам. Соответствие этим стандартам минимизирует изменчивость несущей способности соединений и способствует тому, чтобы стальной пространственный каркас работал в соответствии с расчётными параметрами при эксплуатационных нагрузках. Сварные швы, визуально выглядящие удовлетворительными, но не прошедшие проверку, могут скрывать подповерхностные дефекты, снижающие резерв прочности конструкции. Таким образом, целостность конструкции — это не просто результат изготовления, а критически важный параметр проектирования, регулируемый технологией сварки, контролем и критериями приёмки.
Контроль и испытания сварных соединений: баланс между визуальным контролем, неразрушающим контролем и мониторингом в реальном времени в стальном строительстве
Радиографический и ультразвуковой контроль для проверки трубчатых соединений
Объёмный неразрушающий контроль (НК) необходим для соединений трубчатых пространственных каркасов, поскольку визуального осмотра недостаточно для выявления внутреннего непровара, трещин у корня шва или захвачённых шлаковых включений. Радиографический контроль (РК) использует рентгеновское или гамма-излучение для получения постоянного изображения внутренней структуры сварного шва, что позволяет оценить глубину проплавления и пористость по критериям допустимости. Ультразвуковой контроль (УЗК) направляет высокочастотные звуковые волны через сварной шов и регистрирует отражения от несплошностей, поэтому он особенно эффективен при контроле толстостенных многослойных трубчатых соединений. УЗК, как правило, обеспечивает более быстрые результаты, большую глубину проникновения и не требует зоны ограничения доступа из-за радиации; РК даёт статичную визуальную запись, пригодную для проверки третьей стороной. Состояние поверхности и криволинейный профиль влияют на качество сигнала, поэтому обязательны эталонные образцы и письменные процедуры контроля. Для сварных соединений ответственных узлов оба метода аттестованы в соответствии с действующим нормативом по сварке конструкций: многие изготовители применяют УЗК в качестве основного объёмного метода, а РК — для выборочной проверки или при спорных результатах.
Растущая роль систем мониторинга в реальном времени при автоматизированной сварке плавящимся электродом в среде защитного газа (GMAW) для стальных пространственных каркасов
Автоматизированная сварка плавящимся электродом в среде защитного газа (GMAW) обеспечивает высокопроизводительное изготовление пространственных каркасов за счёт поддержания постоянной скорости перемещения и подачи проволоки. Однако роботизированная сварка остаётся уязвимой к дрейфу технологических параметров из-за износа контактного наконечника, проскальзывания проволоки при подаче или потери защитного газа. Системы мониторинга в реальном времени отслеживают напряжение дуги, сварочный ток, скорость подачи проволоки и иногда — изображения сварочной ванны на каждом проходе. Если какой-либо параметр выходит за пределы допустимого диапазона, система помечает соединение для немедленной проверки или ремонта. Это позволяет перейти от выборочного контроля качества после сварки к коррекции в процессе — сокращая дорогостоящий передел крупногабаритных каркасов. Для ответственных трубчатых швов данные с датчиков формируют непрерывную запись, дополняющую неразрушающий контроль (NDT), хотя мониторинг не может заменить радиографию или ультразвуковой контроль. Наиболее надёжная стратегия предусматривает использование сигналов в реальном времени для раннего выявления нестабильности и применение NDT для подтверждения окончательной целостности.
Последствия некачественной сварки: риски отказа, последствия для безопасности и затраты на протяжении всего срока службы стальных пространственных каркасов
Качество сварных швов определяет, будет ли пространственный каркас функционировать как единый путь передачи нагрузки или как совокупность ослабленных соединений. Некачественная сварка приводит к возникновению остаточных напряжений, деформаций, неполного проплавления и подрезов — мест зарождения трещин, которые распространяются под действием циклических нагрузок, термических циклов или вибрации без явных внешних признаков. Последствия для безопасности крайне серьёзны: внезапный разрыв соединения может спровоцировать прогрессирующее обрушение, создавая угрозу для работников и occupants. Затраты на протяжении всего срока службы возрастают за счёт аварийных проверок, переделок, простоев и замены элементов — расходы, значительно превышающие стоимость квалифицированной сварки и правильной сборки.
Уроки, извлечённые из ремонта ферменных сегментов МКС и наземных инцидентов с несущими конструкциями
Опыт Международной космической станции показывает, насколько дорогостоящими становятся ремонтные работы, связанные со сваркой, после завершения сборки. Корректировка сегментов фермы на орбите потребовала специализированных процедур, аварийных материалов и значительных затрат времени экипажа — ресурсов, которые намного ограниченнее тех, что доступны при наземном строительстве из стальных конструкций. Вывод очевиден: дефекты, «запечатанные» в сварном узле на этапе изготовления, чрезвычайно трудно устранить после монтажа.
Судебно-технические исследования аварий крупнопролётных пространственных ферм выявляют повторяющиеся нарушения сварных швов в трубчатых соединениях. Неполное проплавление, непровар и плохая подгонка деталей создают концентрации напряжений, ускоряющие усталостное разрушение. В ряде наземных инцидентов микротрещины в сварных пересечениях развивались незаметно до тех пор, пока не произошёл разрыв критического элемента. Эти случаи подтверждают, что визуальный контроль способен пропустить скрытые дефекты под поверхностью — а также что эксплуатационные затраты резко возрастают, когда низкое качество сварки превращает устранимый дефект в структурную аварию.
Рекомендуемые методы обеспечения качества сварных соединений при изготовлении стальных пространственных каркасов
Достижение надёжного качества сварки начинается задолго до зажигания дуги. Производители всё чаще рассматривают контроль подгонки деталей и подготовку сварных швов как основу конструкционной надёжности. Точное выравнивание, калиброванные измерительные инструменты и стандартизированные пределы допусков снижают вариабельность и предотвращают зазоры или несоосность, которые нарушают передачу нагрузки. Для узлов трубчатых пространственных каркасов даже незначительные отклонения в величине корневого зазора или угла скоса кромок могут привести к концентрации напряжений и неполному проплавлению.
Предварительная очистка перед сваркой имеет не меньшее значение. Поверхности из стали должны быть свободны от ржавчины, масла, краски и влаги — загрязнений, вызывающих пористость, водородное растрескивание или непровар. Квалифицированные сварщики затем должны строго соблюдать утверждённые спецификации технологического процесса сварки, подбирая напряжение, силу тока и скорость перемещения в соответствии с толщиной стали и геометрией соединения. Стабильные параметры способствуют обеспечению равномерного проплавления и однородных механических свойств на сотнях аналогичных соединений.
Posle svarki proverku neobkhodimo provodit' v kombinatsii vizual'nogo kontrolya i nerazrushayushchego kontrolya (NPK). Ul'trazvukovye ili rentgenovskie metody obnaruzhivayut podpoverkhnostnye defekty v tubulyarnykh soedineniyakh polnogo proniknoveniya, a vizual'nyy kontrol' vyявlyaet podrezy, naplavy i oshibki razmernykh kharakteristik. V dokumentakh po izgotovleniyu dolzhny byt' zaregistrirovany izmereniya pri sborke, kvalifikatsiya svarshchikov, parametry svarochnogo protsessa i rezul'taty NPK dlya obespecheniya sleduemosti. Vydajushchiesya izgotoviteli takzhe ispol'zuyut kontrolliruemye proizvodstvennye usloviya, gde stabil'noe pitaniye, pravil'noe kreplenie izdeliy i sistematicheskie protsedury kontrolya obespechivayut vosproizvodimye rezul'taty. Pri kompleksnom primenenii eti praktiki snizhayut potrebnost' v dorabotke, povyshayut ustalostnuyu stoykost' i zashchishchayut dolgosrochnuyu tselostnost' stal'nykh prostranstvennykh ram.
Часто задаваемые вопросы
Pochemu kachestvo svarnykh shvov imeyet klyuchevoye znachenie dlya stal'nykh prostranstvennykh ram?
Kachestvo svarnykh shvov obespechivaet konstruktsionnuyu tselostnost' stal'nykh prostranstvennykh ram, predotvrashchaya defekty, takie kak nepolnoe sraschivanie, poristost' i podrezy, kotorye mogut privesti k lokal'nym kontsentratsiyam napryazheniy, ustalosti i, v konechnom schete, razrusheniyu pod nagruzkoj.
Какие стандарты регулируют качество сварных швов в стальных конструкциях?
Стандарты, такие как AWS D1.1 и EN ISO 5817, определяют критерии приемлемости профиля сварного шва, глубины проплавления и предельно допустимых дефектов, обеспечивая стабильную работоспособность соединений в эксплуатационных условиях.
Как методы неразрушающего контроля выявляют дефекты сварных швов?
Методы, такие как радиографический контроль (RT) и ультразвуковой контроль (UT), обнаруживают внутренние дефекты сварных швов — например, непровар или пористость — с помощью рентгеновского излучения, гамма-излучения или ультразвуковых волн высокой частоты.
Может ли автоматизированная сварка заменить ручной контроль?
Хотя автоматизированная сварка с контролем в реальном времени повышает стабильность процесса, она дополняет, а не заменяет ручной и неразрушающий контроль, необходимый для подтверждения качества и выявления скрытых дефектов.
Каковы последствия низкого качества сварных швов?
Низкое качество сварных швов может вызвать остаточные напряжения, образование трещин, повышенный риск разрушения, сокращение срока службы, а также увеличение затрат из-за переделки, аварийного ремонта и структурных разрушений.
Содержание
- Конструктивная целостность: как качество сварных соединений определяет несущую способность стальных пространственных ферм
- Контроль и испытания сварных соединений: баланс между визуальным контролем, неразрушающим контролем и мониторингом в реальном времени в стальном строительстве
- Последствия некачественной сварки: риски отказа, последствия для безопасности и затраты на протяжении всего срока службы стальных пространственных каркасов
- Рекомендуемые методы обеспечения качества сварных соединений при изготовлении стальных пространственных каркасов
- Часто задаваемые вопросы