
 EN
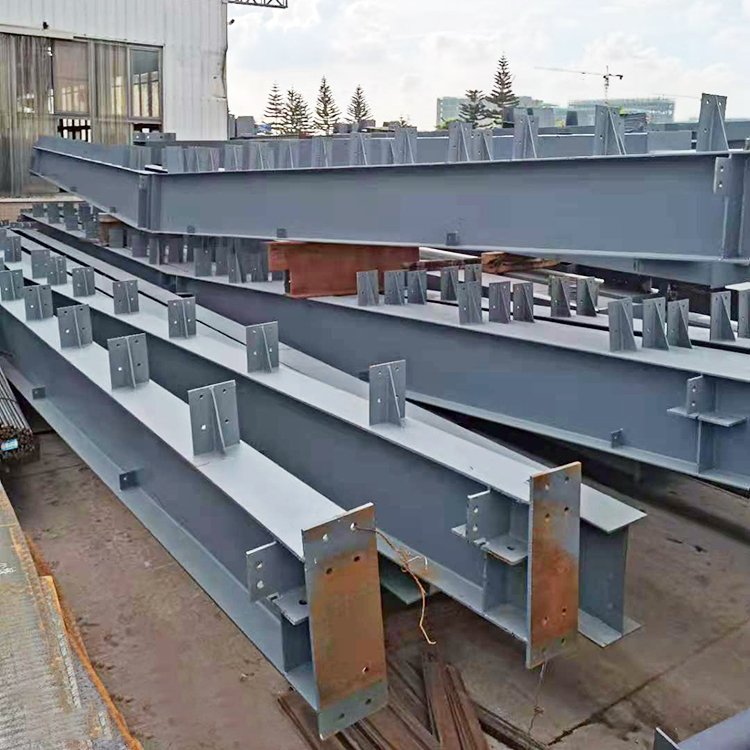
Strukturel integritet: Hvordan svejsekvalitet bestemmer bæreevnen i stålrumgitterkonstruktioner
I stålkonstruktioner afhænger rumgitterkonstruktioner af svejsede rørformede knudepunkter til at overføre aksiale, bøjnings- og torsionslaste gennem kontinuerte laststier. En højkvalitetssvejsning forbinder kord-, flange- og tværgulvdele, så spændingen flyder uden pludselige tværsnitsændringer. Omvendt fungerer svejsefejl såsom ufuldstændig gennemsmeltning, undergravning eller porøsitet som spændingskoncentrationssteder, der kan udløse revner under cyklisk belastning langt under medlemmets nominelle flydespænding. For eksempel fordeler en fuldt gennemsmeltet stumpesvejsning kraften jævnt, mens en undergravet svejseto kan koncentrere lokal spænding med en faktor på to eller mere under brugsbetingelser. Denne kontrast forklarer, hvorfor bæreevnen afhænger lige så meget af svejsegeometri og acceptgrænser som af grundmaterialets kvalitetsklasse.
Vigtige faktorer for svejsekvalitet, der påvirker strukturel ydeevne, omfatter:
- Svejseprofil og gennemsmeltning — ufuldstændig sammensmeltning skaber spændingskoncentrationer, der minder om revner.
- Fejltolerance — porøsitet og slaggerester reducerer den effektive lastoverførselsareal.
- Varmeinputstyring — overdreven varme kan forringe tætheden og udmattelseslevetiden i den varmepåvirkede zone (HAZ).
- Dimensionel montering — forkert justering introducerer ekscentrisk belastning ved knudepunktet.
Standarder som AWS D1.1 og EN ISO 5817 definerer acceptkriterier for svejseprofil, gennemtrængning og fejlgrænser. Overholdelse af disse standarder minimerer variationer i forbindelsens bæreevne og sikrer, at en stålrumramme fungerer som beregnet under brugsbelastninger. Svejsekvalitet, der ser visuelt acceptabel ud, men som ikke er verificeret, kan skjule underfladiske fejl, der underminerer strukturel redundans. Derfor er strukturel integritet ikke blot et fremstillingssresultat – den er en konstruktionskritisk parameter, der styres af svejseprocedure, inspektion og acceptkriterier.
Svejseinspektion og -test: Balancering af visuelle kontroller, ikke-destruktiv testning (NDT) og realtidsmonitorering i stålkonstruktion
Røntgen- og ultralydskontrol til verifikation af rørformede samlinger
Volumetrisk ikke-destruktiv testning (NDT) er afgørende for rørformede stelknudeforbindelser, fordi udelukkende visuelle inspektioner ikke kan påvise indre manglende sammensmeltning, rodrevner eller indesluttet slaggerester. Radiografisk testning (RT) bruger røntgenstråler eller gammastråler til at frembringe et permanent billede af svejsningens indre, hvilket gør det muligt at vurdere gennemtrængning og porøsitet i forhold til acceptgrænserne. Ultralydtestning (UT) sender højfrekvente lydbølger gennem svejsningen og registrerer refleksioner fra fejl, hvilket gør den særligt effektiv til tykke, flerpas-svejsete rørforbindelser. UT giver typisk hurtigere resultater, større trængningdybde og kræver ingen strålingsfri zone; RT leverer en fast visuel optagelse, der er velegnet til tredjepartsrevision. Overfladebetingelser og krumme profiler påvirker signalkvaliteten, så kalibreringsblokke og skriftlige procedurer er påkrævet. For kritiske knude-svejsninger er begge metoder godkendt i henhold til den relevante strukturelle svejsekode – mange svejsefabrikkanter anvender UT som primær volumetrisk metode og reserverer RT til stikprøvekontrol eller tværgående tolkninger.
Den fremadstormende rolle af realtidsovervågning i automatiseret GMAW til stålrummerammer
Automatiseret gasmetalarcsvejsning (GMAW) understøtter fremstilling af rumrammer i stor skala ved at opretholde en konstant forrykningshastighed og trådfremføring. Robot-svejsning er dog stadig sårbart over for procesdrift forårsaget af slitage på kontaktspidsen, trådfremføringsglidning eller tab af beskyttelsesgas. Systemer til realtidsovervågning registrerer lysbue-spænding, strøm, trådfremføringshastighed og nogle gange billeder af svejsebadet under hver svejsepas. Hvis en parameter falder uden for den godkendte tolerancegrænse, markerer systemet sømmen til øjeblikkelig kontrol eller reparation. Dette flytter kvalitetskontrollen fra post-svejseprøvetagning til korrektion i processen – hvilket reducerer dyre efterarbejde på store rammer. For kritiske rørsømme skaber sensordata en kontinuerlig optagelse, der supplerer ikke-destruktiv testning (NDT), selvom overvågning ikke kan erstatte radiografi eller ultralyd. Den mest robuste strategi anvender realtidssignaler til at registrere ustabilitet tidligt og NDT til at bekræfte den endelige holdbarhed.
Konsekvenser af dårlig svejsning: Risici for fejl, sikkerhedsmæssige implikationer og levetidsomkostninger i stålrumgitter
Svejsekvaliteten afgør, om et rumgitter fungerer som en samlet lastvej eller som en række svækkede forbindelser. Dårlig svejsning introducerer restspændinger, deformation, ufuldstændig smeltning og undergravning – alt sammen steder, hvor revner kan opstå og sprede sig under gentagne belastninger, termiske cyklusser eller vibration uden synlig advarsel. Sikkerhedsmæssige konsekvenser er alvorlige: en pludselig knudebrud kan udløse progressiv kollaps og dermed sætte arbejdere og beboere i fare. Levetidsomkostningerne stiger som følge af nødinspektioner, om-svejsning, stoppet produktion og udskiftning af komponenter – udgifter, der langt overgår omkostningerne ved kvalificeret svejsning og korrekt montering.
Lærdomme fra reparationer af ISS-truss-segmenter og jordbundne strukturelle hændelser
Oplevelsen fra Den Internationale Rumstation viser, hvor dyre svejserelaterede reparationer bliver efter samling. Korrektioner af truss-segmenter i kredsløb krævede specialiserede procedurer, reservematerialer og omfattende besætningsressourcer – ressourcer, der er langt mere begrænsede end dem, der er til rådighed ved jordbaseret stålkonstruktion. Læren er tydelig: Fejl, der er indbygget i en svejset knude under fremstillingen, er ekstremt svære at fjerne efter opstilling.
Retssagstekniske undersøgelser af fejl i rumrammer med lang spændvidde afslører gentagne svejseafbrydelser ved rørformede forbindelser. Ufuldstændig gennemsmeltning, manglende sammensmeltning og dårlig pasform skaber spændingskoncentrationer, der accelererer udmattelse. I flere jordiske hændelser voksede hairline-risse ved svejseforbindelser uset, indtil et kritisk element brød. Disse tilfælde bekræfter, at udelukkende visuel inspektion kan overse underfladiske fejl – og at levetidsomkostningerne stiger markant, når dårlig svejsekvalitet transformerer en reparerbar fejl til strukturel sammenbrud.
Bedste praksis for at sikre svejsekvalitet ved fremstilling af stålrumsrammer
At opnå pålidelig svejsekvalitet begynder langt før lysbuen tændes. Fremstillere behandler i stigende grad monteringskontrol og tilslutningsforberedelse som grundlaget for strukturel ydeevne. Præcis justering, kalibrerede måleværktøjer og standardiserede tolerancegrænser reducerer variation og forhindrer spalter eller forkert justering, der kompromitterer lastoverførslen. For rørformede knudepunkter i rumrammer kan selv små afvigelser i rodåbning eller skråsnitvinkel koncentrere spænding og medføre ufuldstændig smeltning.
Forudsværsrengøring er lige så afgørende. Ståloverflader skal være fri for rust, olie, maling og fugt – forureninger, der kan medføre porøsitet, brintrevner eller manglende smeltning. Kvalificerede svejsere skal derefter følge godkendte svejseprocedurer, hvor spænding, strøm og svejsehastighed justeres til ståltykkelsen og leddets geometri. Konstante parametre hjælper med at sikre ensartet gennemtrængning og mekaniske egenskaber på hundredvis af lignende forbindelser.
Efter svejsning bør verifikation kombinere visuel inspektion med ikke-destruktiv prøvning (NDT). Ultralyds- eller radiografiske metoder påviser underfladiske fejl i rørforbindelser med fuld gennemtrængning, mens visuelle kontroller identificerer underskæringer, overlæg og dimensionelle fejl. Fremstillingsoptegnelser skal dokumentere monteringsmål, svejserkvalifikationer, svejseparametre og NDT-resultater for sporbarehed. Ledende fremstillere anvender også kontrollerede værkstedsomgivelser, hvor stabil strømforsyning, korrekt fastspænding og systematiske inspektionsrutiner understøtter gentagelige resultater. Når disse praksisformer anvendes sammen, reduceres om-svejsning, forbedres udmattelsesbestandighed og sikres den langsigtede integritet af stålrummeframet.
Ofte stillede spørgsmål
Hvorfor er svejsekvalitet afgørende for stålrummeframet?
Svejsekvalitet sikrer den strukturelle integritet af stålrummeframet ved at forhindre fejl som ufuldstændig sammensmeltning, porøsitet og underskæring, som kan føre til spændingskoncentrationer, udmattelse og endelig svigt under belastning.
Hvilke standarder regulerer svejsekvaliteten i stålkonstruktioner?
Standarder som AWS D1.1 og EN ISO 5817 definerer acceptkriterier for svejseprofiler, gennemtrængning og tilladte fejlgrænser, hvilket sikrer konsekvent forbindelsesydelse under brugsforhold.
Hvordan opdager ikke-destruktive testmetoder svejsefejl?
Metoder som radiografisk testning (RT) og ultralydstestning (UT) identificerer indre svejsefejl såsom ufuldstændig sammensmeltning eller porøsitet ved hjælp af røntgenstråler, gammastråler eller lydbølger med høj frekvens.
Kan automatiseret svejsning erstatte manuel inspektion?
Selvom automatiseret svejsning med realtidsovervågning forbedrer konsekvensen, supplerer den snarere end erstatter manuelle og ikke-destruktive inspektioner til bekræftelse af kvaliteten og opdagelse af underfladiske fejl.
Hvad er konsekvenserne af dårlig svejsekvalitet?
Dårlig svejsekvalitet kan føre til restspændinger, revner, svigt-risici, reduceret levetid samt øgede omkostninger p.g.a. genarbejde, nødrepairs og strukturelle svigt.
Indholdsfortegnelse
- Strukturel integritet: Hvordan svejsekvalitet bestemmer bæreevnen i stålrumgitterkonstruktioner
- Svejseinspektion og -test: Balancering af visuelle kontroller, ikke-destruktiv testning (NDT) og realtidsmonitorering i stålkonstruktion
- Konsekvenser af dårlig svejsning: Risici for fejl, sikkerhedsmæssige implikationer og levetidsomkostninger i stålrumgitter
- Bedste praksis for at sikre svejsekvalitet ved fremstilling af stålrumsrammer
- Ofte stillede spørgsmål