
 EN
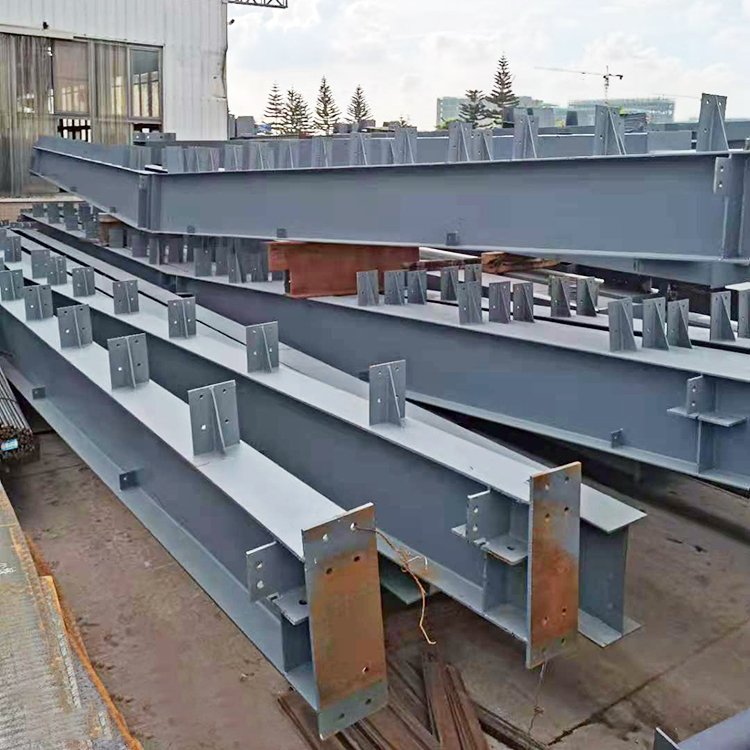
Intégrité structurelle : comment la qualité des soudures détermine les performances portantes des treillis spatiaux en acier
Dans la construction métallique, les treillis spatiaux reposent sur des nœuds tubulaires soudés pour transmettre les charges axiales, de flexion et de torsion via des chemins de charge continus. Une soudure de haute qualité relie les éléments de membrure, de semelle et d’âme, de sorte que les contraintes se répartissent sans changements brusques de section. À l’inverse, les défauts de soudure — tels qu’une pénétration incomplète, un manque de matière en bord de cordon ou des pores — agissent comme des concentrateurs de contrainte, provoquant des fissures sous chargement cyclique bien en dessous de la limite élastique nominale de l’élément. Par exemple, une soudure bout à bout avec pénétration totale répartit la force de façon uniforme, tandis qu’un manque de matière en bord de cordon peut concentrer la contrainte locale d’un facteur deux ou plus en conditions réelles d’exploitation. Cette différence explique pourquoi les performances portantes dépendent autant de la géométrie de la soudure et des limites d’acceptation que de la nuance de l’acier de base.
Les principaux facteurs de qualité de soudure influençant les performances structurelles sont :
- Profil et pénétration de la soudure — une fusion incomplète crée des concentrations de contraintes semblables à des entailles.
- Tolérance aux défauts — les pores et les inclusions de laitier réduisent la surface effective de transfert de charge.
- Contrôle de la chaleur d'entrée — une chaleur excessive peut dégrader la ténacité et la durée de vie en fatigue de la zone affectée par la chaleur (HAZ).
- Ajustement dimensionnel — un désalignement introduit un chargement excentré au niveau du nœud.
Des normes telles qu’AWS D1.1 et EN ISO 5817 définissent les critères d’acceptation relatifs au profil de la soudure, à la pénétration et aux limites de défauts. Le respect de ces normes réduit la variabilité de la capacité des assemblages et contribue à garantir que le treillis spatial en acier fonctionne conformément à sa conception sous les charges de service. Une qualité de soudure qui paraît visuellement acceptable mais n’a pas fait l’objet d’une vérification peut masquer des défauts sous-jacents compromettant la redondance structurelle. Ainsi, l’intégrité structurelle n’est pas seulement un résultat de fabrication : c’est un paramètre critique pour la conception, régi par la procédure de soudage, les inspections et les critères d’acceptation.
Inspection et essais des soudures : équilibre entre contrôles visuels, CND et surveillance en temps réel dans la construction métallique
Essais radiographiques et ultrasonores pour la vérification des assemblages tubulaires
Les essais non destructifs volumétriques (END) sont essentiels pour les assemblages tubulaires de charpentes spatiales, car des contrôles visuels seuls ne permettent pas de détecter une absence de fusion interne, des fissures à la racine ou des inclusions de laitier piégé. Les essais radiographiques (ER) utilisent des rayons X ou des rayons gamma pour produire une image permanente de l’intérieur de la soudure, ce qui permet d’évaluer la pénétration et la porosité par rapport aux limites d’acceptation. Les essais ultrasonores (EU) envoient des ondes sonores à haute fréquence à travers la soudure et enregistrent les réflexions provenant des discontinuités, ce qui les rend particulièrement efficaces pour les assemblages tubulaires épais et à passes multiples. Les EU offrent généralement des résultats plus rapides, une meilleure capacité de pénétration et n’exigent aucune zone d’exclusion liée aux radiations ; les ER fournissent un enregistrement visuel fixe adapté à un examen par des tiers. L’état de surface et les profils courbes influencent la qualité du signal, aussi des blocs d’étalonnage et des procédures écrites sont-ils requis. Pour les soudures critiques aux nœuds, les deux méthodes sont qualifiées conformément au code de soudage structural applicable — de nombreux fabricants utilisent les EU comme méthode volumétrique principale et réservent les ER à des vérifications ponctuelles ou à l’analyse d’indications litigieuses.
Rôle émergent de la surveillance en temps réel dans le soudage à l’arc sous gaz métallique automatisé pour les charpentes tubulaires en acier
Le soudage à l’arc sous gaz métallique (GMAW) automatisé permet la fabrication à grande échelle de charpentes tubulaires en maintenant une vitesse de déplacement et un débit de fil constants. Toutefois, le soudage robotisé reste sensible aux dérives du procédé dues à l’usure de la buse de contact, au glissement du fil ou à la perte de gaz de protection. Les systèmes de surveillance en temps réel mesurent la tension d’arc, le courant, la vitesse d’alimentation du fil et, parfois, capturent des images de la flaque de fusion à chaque passe. Si un paramètre sort de la plage approuvée, le système signale immédiatement la jointure pour vérification ou réparation. Cette approche déplace le contrôle qualité d’un échantillonnage post-soudage vers une correction en cours de procédé, réduisant ainsi les reprises coûteuses sur les grandes charpentes. Pour les soudures tubulaires critiques, les données des capteurs constituent un enregistrement continu qui complète les essais non destructifs (END), bien que la surveillance ne puisse remplacer la radiographie ni les ultrasons. La stratégie la plus robuste combine des signaux en temps réel pour détecter précocement toute instabilité et des END pour confirmer l’intégrité finale.
Conséquences d’un soudage défectueux : risques de défaillance, implications pour la sécurité et coûts sur le cycle de vie des structures tubulaires en acier
La qualité de la soudure détermine si une structure tubulaire agit comme un chemin de charge unifié ou comme un ensemble de liaisons affaiblies. Un soudage défectueux génère des contraintes résiduelles, des déformations, une fusion incomplète et des entailles — autant de sites d’initiation de fissures qui se propagent sous l’effet de charges répétées, de cycles thermiques ou de vibrations, souvent sans avertissement visible. Les implications pour la sécurité sont graves : une rupture brutale d’une liaison peut déclencher un effondrement progressif, mettant en danger les travailleurs et les occupants. Les coûts sur le cycle de vie augmentent en raison d’inspections d’urgence, de reprises, d’arrêts de production et de remplacement d’éléments — dépenses largement supérieures au coût d’un soudage réalisé par des opérateurs qualifiés et d’un assemblage correct.
Enseignements tirés des réparations des segments de la structure du laboratoire spatial international (ISS) et des incidents structuraux terrestres
L'expérience de la Station spatiale internationale montre à quel point les réparations liées au soudage deviennent coûteuses après l'assemblage. Les corrections des segments de treillis en orbite ont exigé des procédures spécialisées, des matériaux de secours et un temps important des équipages — des ressources bien plus limitées que celles disponibles dans la construction métallique terrestre. La leçon est claire : les défauts verrouillés dans un nœud soudé pendant la fabrication sont extrêmement difficiles à éliminer après la mise en place.
Les enquêtes médico-légales sur les défaillances de structures spatiales à grande portée révèlent des discontinuités récurrentes dans les soudures aux jonctions tubulaires. Une pénétration incomplète, un manque de fusion et un mauvais ajustement créent des concentrations de contraintes qui accélèrent la fatigue. Dans plusieurs incidents terrestres, des fissures microscopiques aux intersections soudées se sont propagées sans être détectées jusqu’à la rupture d’un élément critique. Ces cas confirment que l’inspection visuelle seule peut manquer des défauts sous-jacents — et que les coûts sur la durée de vie augmentent fortement lorsque la mauvaise qualité des soudures transforme un défaut réparable en défaillance structurelle.
Bonnes pratiques pour garantir la qualité des soudures dans la fabrication de châssis tubulaires en acier
Obtenir une qualité de soudure fiable commence bien avant l’allumage de l’arc. Les fabricants considèrent de plus en plus le contrôle de l’ajustement et la préparation des joints comme la base de la performance structurelle. Un alignement précis, l’utilisation d’outils de mesure étalonnés et l’application de limites de tolérance normalisées réduisent les variations et empêchent les jeux ou les désalignements qui nuisent au transfert des charges. Pour les nœuds de châssis tubulaires, même de faibles écarts sur l’ouverture de la racine ou sur l’angle de biseau peuvent concentrer les contraintes et provoquer une fusion incomplète.
Le nettoyage préalable au soudage est tout aussi critique. Les surfaces en acier doivent être exemptes de rouille, d’huile, de peinture et d’humidité — des contaminants qui provoquent des porosités, des fissurations à l’hydrogène ou un manque de fusion. Des soudeurs qualifiés doivent ensuite suivre les spécifications approuvées des procédures de soudage, en ajustant la tension, le courant et la vitesse de déplacement à l’épaisseur de l’acier et à la géométrie du joint. Des paramètres constants permettent d’assurer une pénétration uniforme et des propriétés mécaniques homogènes sur des centaines de liaisons similaires.
Après le soudage, la vérification doit associer l’inspection visuelle à des essais non destructifs (END). Les méthodes ultrasonores ou radiographiques détectent les défauts sous-jacents dans les assemblages tubulaires à pénétration complète, tandis que les contrôles visuels identifient les manques de pénétration, les dépôts excessifs et les erreurs dimensionnelles. Les registres de fabrication doivent documenter les mesures d’ajustement, les qualifications des soudeurs, les paramètres de soudage et les résultats des END afin d’assurer la traçabilité. Les principaux fabricants utilisent également des environnements d’atelier contrôlés, où une alimentation électrique stable, des dispositifs de maintien adéquats et des procédures d’inspection systématiques favorisent des résultats reproductibles. Lorsqu’elles sont appliquées conjointement, ces pratiques réduisent les retouches, améliorent la résistance à la fatigue et protègent l’intégrité à long terme des structures en treillis d’acier.
FAQ
Pourquoi la qualité des soudures est-elle cruciale pour les structures en treillis d’acier ?
La qualité des soudures garantit l’intégrité structurelle des structures en treillis d’acier en empêchant l’apparition de défauts tels que la fusion incomplète, la porosité et les manques de pénétration, qui peuvent engendrer des concentrations de contraintes, une fatigue et, ultimement, une rupture sous charge.
Quelles normes régissent la qualité des soudures dans la construction en acier ?
Des normes telles qu’AWS D1.1 et EN ISO 5817 définissent les critères d’acceptation pour les profils de soudure, la pénétration et les limites autorisées de défauts, garantissant ainsi des performances cohérentes des assemblages en conditions d’exploitation.
Comment les méthodes d’essais non destructifs détectent-elles les défauts de soudure ?
Des méthodes telles que les essais radiographiques (RT) et les essais ultrasonores (UT) identifient les défauts internes des soudures, comme la fusion incomplète ou la porosité, à l’aide de rayons X, de rayons gamma ou d’ondes sonores à haute fréquence.
Le soudage automatisé peut-il remplacer l’inspection manuelle ?
Bien que le soudage automatisé avec surveillance en temps réel améliore la reproductibilité, il complète plutôt qu’il ne remplace les inspections manuelles et non destructives, nécessaires pour confirmer la qualité et détecter les défauts sous-jacents.
Quelles sont les conséquences d’une mauvaise qualité de soudure ?
Une mauvaise qualité de soudure peut entraîner des contraintes résiduelles, des fissures, des risques de rupture, une durée de vie réduite et des coûts accrus dus aux reprises, aux réparations d’urgence et aux défaillances structurelles.
Table des matières
- Intégrité structurelle : comment la qualité des soudures détermine les performances portantes des treillis spatiaux en acier
- Inspection et essais des soudures : équilibre entre contrôles visuels, CND et surveillance en temps réel dans la construction métallique
- Conséquences d’un soudage défectueux : risques de défaillance, implications pour la sécurité et coûts sur le cycle de vie des structures tubulaires en acier
- Bonnes pratiques pour garantir la qualité des soudures dans la fabrication de châssis tubulaires en acier
- FAQ