
 EN
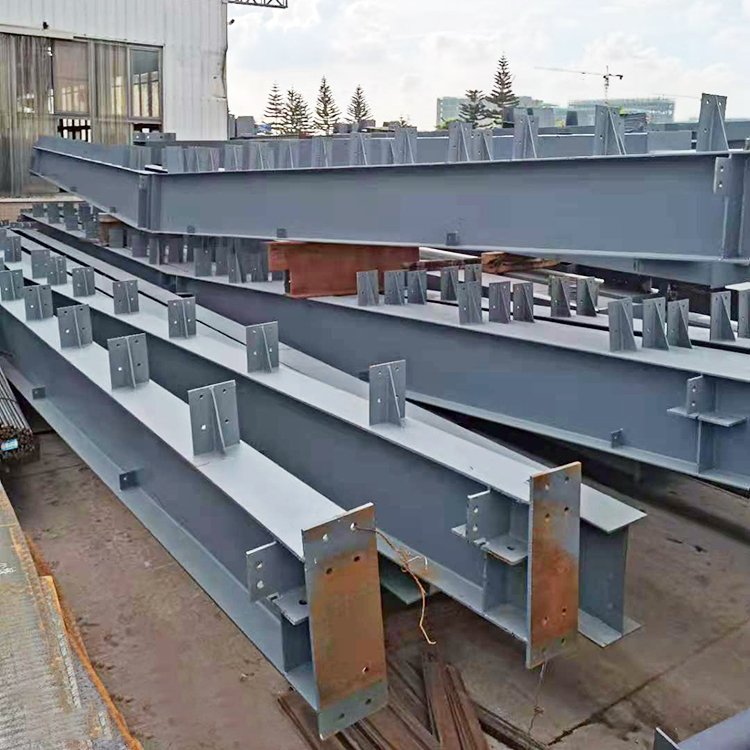
Ciągłość konstrukcyjna: jak jakość spawów określa wydajność nośną kratownic stalowych
W budownictwie stalowym kratownice opierają się na spawanych węzłach rurowych do przenoszenia obciążeń osiowych, zginających i skręcających poprzez ciągłe ścieżki przekazywania obciążeń. Wysokiej jakości spoina łączy elementy pasa, półki i środnika tak, że naprężenia przepływają bez nagłych zmian przekroju. Z kolei wady spawów, takie jak niepełne przetopienie, podcięcia lub porowatość, działają jako koncentratory naprężeń – inicjując pęknięcia przy obciążeniach cyklicznych przy poziomach znacznie niższych niż nominalna granica plastyczności elementu. Na przykład spoina czołowa pełnopenetracyjna rozprowadza siłę jednorodnie, podczas gdy podcięcie w strefie przejścia może skoncentrować naprężenia lokalne o współczynnik wynoszący dwa lub więcej w warunkach eksploatacyjnych. Ta różnica wyjaśnia, dlaczego wydajność nośna zależy w takim samym stopniu od geometrii spoiny i dopuszczalnych jej odchyłek, co od klasy stali podstawowej.
Główne czynniki jakości spawów wpływające na wydajność konstrukcyjną obejmują:
- Profil spoiny i głębokość przetopienia — niepełne zlutowanie tworzy koncentracje naprężeń przypominające wcięcia.
- Tolerancja wad — porowatość i wtrącenia żużlowe zmniejszają skuteczną powierzchnię przenoszenia obciążenia.
- Kontrola wprowadzonego ciepła — nadmierna ilość ciepła może pogorszyć odporność strefy wpływu ciepła (HAZ) na uderzenie oraz zmniejszyć trwałość zmęczeniową.
- Dopasowanie wymiarowe — niewłaściwe położenie elementów powoduje obciążenie mimośrodowe w węźle.
Normy takie jak AWS D1.1 i EN ISO 5817 określają kryteria akceptacji profilu spoiny, głębokości przetopu oraz dopuszczalnych wad. Zgodność z nimi minimalizuje zmienność nośności połączeń i wspiera zapewnienie, że stalowa konstrukcja kratownicowa działa zgodnie z założeniami projektowymi pod obciążeniami użytkowymi. Jakość spoiny wydająca się wizualnie poprawna, ale niepotwierdzona badaniami, może ukrywać wady podpowierzchniowe kompromitujące redundancję konstrukcyjną. Dlatego integralność konstrukcyjna to nie tylko efekt procesu wykonywania, lecz także parametr krytyczny dla projektu, regulowany procedurami spawania, kontrolą oraz kryteriami akceptacji.
Kontrola i badania spoin: równowaga między oceną wizualną, badaniami nieniszczącymi oraz monitorowaniem w czasie rzeczywistym w konstrukcjach stalowych
Badania radiograficzne i ultradźwiękowe weryfikacji połączeń rurowych
Bezpieczne badania objętościowe (NDT) są niezbędne w przypadku połączeń rur w konstrukcjach przestrzennych, ponieważ same inspekcje wizualne nie pozwalają wykryć braku zlania wewnątrz spoiny, pęknięć w korzeniu spoiny ani uwięzionego żużlu. Badania rentgenowskie (RT) wykorzystują promieniowanie rentgenowskie lub gamma do uzyskania trwałego obrazu wnętrza spoiny, umożliwiając ocenę głębokości przetopu i porowatości zgodnie z ustalonymi limitami akceptacji. Badania ultradźwiękowe (UT) wysyłają fale dźwiękowe o wysokiej częstotliwości przez spoinę i rejestrują odbicia od nieciągłości, co czyni je szczególnie skutecznymi przy grubszych, wieloprzejściowych połączeniach rurowych. UT zapewnia zazwyczaj szybsze wyniki, większą głębokość wnikania oraz nie wymaga strefy wykluczenia ze względu na promieniowanie; RT dostarcza stałe, wizualne zapisy odpowiednie do przeglądu przez podmioty trzecie. Stan powierzchni oraz zakrzywione profile wpływają na jakość sygnału, dlatego wymagane są bloki kalibracyjne oraz pisemne procedury. W przypadku krytycznych spoin w węzłach obie metody są kwalifikowane zgodnie z obowiązującym kodem spawania konstrukcyjnego — wiele zakładów produkcyjnych stosuje UT jako główną metodę badania objętościowego, a RT wykorzystuje jedynie do weryfikacji punktowej lub w przypadku spornych wskazań.
Rising role of real-time monitoring in automated GMAW for steel space frames
Automatyczne spawanie łukowe w osłonie gazowej (GMAW) wspiera produkcję przestrzennych konstrukcji stalowych w dużych ilościach, zapewniając stałą prędkość przesuwu i podawania drutu. Jednak spawanie robotyczne pozostaje narażone na dryf procesowy spowodowany zużyciem końcówki kontaktowej, poślizgiem drutu lub utratą gazu osłonowego. Systemy monitoringu w czasie rzeczywistym śledzą napięcie łuku, natężenie prądu, prędkość podawania drutu oraz – w niektórych przypadkach – obrazy basenu spawalniczego w trakcie każdego przejścia. Jeśli którykolwiek z parametrów wykracza poza dopuszczalny zakres, system oznacza połączenie do natychmiastowej kontroli lub naprawy. Dzięki temu kontrola jakości przesuwa się od próbkowania po spawaniu ku korekcji w trakcie procesu – co zmniejsza kosztowne prace poprawkowe na dużych konstrukcjach. W przypadku krytycznych spawów rurowych dane z czujników tworzą ciągły rekord uzupełniający badania nieniszczące (NDT), choć monitoring nie może zastąpić radiografii ani ultrasonografii. Najbardziej odporna strategia wykorzystuje sygnały w czasie rzeczywistym do wcześniejszego wykrywania niestabilności oraz badania NDT do potwierdzenia ostatecznej nieuszkodzoności.
Skutki złej spawalnictwa: ryzyko awarii, implikacje dla bezpieczeństwa oraz koszty związane z całym cyklem życia stalowych konstrukcji kratownicowych
Jakość spawania decyduje o tym, czy konstrukcja kratownicowa działa jako jednolita ścieżka przenoszenia obciążeń, czy też jako zestaw osłabionych połączeń. Niska jakość spawania powoduje naprężenia resztkowe, odkształcenia, niepełne przetopienie i podcięcia – miejsca inicjacji pęknięć, które rozprzestrzeniają się pod wpływem powtarzających się obciążeń, cykli termicznych lub wibracji, często bez widocznych ostrzeżeń. Implikacje dla bezpieczeństwa są poważne: nagła pęknięcie połączenia może spowodować kolaps postępujący, zagrażając pracownikom i użytkownikom obiektu. Koszty związane z całym cyklem życia rosną wskutek inspekcji awaryjnych, prac korekcyjnych, przestoju i wymiany elementów – wydatki te znacznie przekraczają koszt zatrudnienia wykwalifikowanych spawaczy oraz prawidłowego dopasowania elementów przed spawaniem.
Lekcje wyniesione z napraw segmentów rusztu Międzynarodowej Stacji Kosmicznej oraz incydentów strukturalnych na Ziemi
Doświadczenie z Międzynarodowej Stacji Kosmicznej pokazuje, jak kosztowne stają się naprawy związane ze spawaniem po zakończeniu montażu. Korekty segmentów kratownicy na orbicie wymagały specjalnych procedur, materiałów awaryjnych oraz znacznych nakładów czasu załogi — zasobów znacznie bardziej ograniczonych niż te dostępne w naziemnej konstrukcji stalowej. Wnioski są jednoznaczne: wady zakleszczone w węźle spawanym podczas produkcji są niezwykle trudne do usunięcia po montażu.
Badania śledcze awarii przestrzennych kratownic o dużych rozpiętościach ujawniają powtarzające się nieciągłości spawów w połączeniach rurowych. Niepełne przetopienie, brak zlania oraz niedoskonałe dopasowanie generują skupiska naprężeń, które przyspieszają zmęczenie materiału. W kilku przypadkach na Ziemi pęknięcia w postaci cienkich linii w miejscach połączeń spawanych rozwijały się niezauważalnie aż do momentu pęknięcia kluczowego elementu konstrukcyjnego. Te przypadki potwierdzają, że sama inspekcja wzrokowa może przeoczyć wady ukryte pod powierzchnią — a także że całkowite koszty eksploatacji gwałtownie rosną, gdy niska jakość spawów przekształca naprawialną wadę w awarię konstrukcyjną.
Najlepsze praktyki zapewniania jakości spawów przy wytwarzaniu stalowych konstrukcji przestrzennych
Osiągnięcie niezawodnej jakości spawów rozpoczyna się długo przed zapłonem łuku. Wykonawcy coraz częściej traktują kontrolę dopasowania elementów oraz przygotowanie krawędzi spawalniczych jako podstawę wydajności konstrukcyjnej. Dokładne wyrównanie, użycie skalibrowanych narzędzi pomiarowych oraz zastosowanie standaryzowanych limitów tolerancji zmniejszają zmienność i zapobiegają powstawaniu szczelin lub niedoskonałego wyrównania, które utrudniają przenoszenie obciążeń. W węzłach tubularnych konstrukcji przestrzennych nawet niewielkie odchylenia otwarcia korzenia lub kąta nachylenia krawędzi mogą prowadzić do skupienia naprężeń oraz niepełnego stopienia.
Czyszczenie przed spawaniem ma takie samo znaczenie. Powierzchnie stalowe muszą być wolne od rdzy, oleju, farby i wilgoci – zanieczyszczeń, które powodują porowatość, pękanie wodorowe lub brak zlania. Kwalifikowani spawacze powinni następnie stosować zatwierdzone specyfikacje procedur spawania, dobierając napięcie, prąd i prędkość przesuwu odpowiednio do grubości stali oraz geometrii połączenia. Stałe parametry zapewniają jednolite wniknięcie i właściwości mechaniczne we wszystkich setkach podobnych połączeń.
Po zakończeniu spawania weryfikacja powinna obejmować inspekcję wzrokową oraz badania nieniszczące (NDT). Metody ultradźwiękowe lub rentgenowskie wykrywają wady podpowierzchniowe w połączeniach rurowych o pełnym przetopieniu, podczas gdy inspekcja wzrokowa pozwala zidentyfikować niedosparowanie, nadmierną napławę oraz błędy wymiarowe. Dokumenty produkcyjne powinny zawierać pomiary dopasowania elementów, kwalifikacje spawaczy, parametry spawania oraz wyniki badań NDT w celu zapewnienia śledzalności. Wiodący producenci stosują również kontrolowane warunki warsztatowe, w których stabilne zasilanie elektryczne, odpowiednie uchwyty i systematyczne procedury inspekcyjne wspierają powtarzalność wyników. Zastosowanie tych praktyk w połączeniu redukuje konieczność poprawek, poprawia odporność na zmęczenie oraz chroni długoterminową integralność stalowych konstrukcji kratownicowych.
Często zadawane pytania
Dlaczego jakość spoin jest kluczowa dla stalowych konstrukcji kratownicowych?
Jakość spoin zapewnia integralność konstrukcyjną stalowych konstrukcji kratownicowych, zapobiegając wadom takim jak niepełne stopienie, porowatość i niedosparowanie, które mogą prowadzić do koncentracji naprężeń, zmęczenia materiału oraz ostatecznego uszkodzenia pod obciążeniem.
Jakie normy regulują jakość spawania w konstrukcjach stalowych?
Normy takie jak AWS D1.1 i EN ISO 5817 określają kryteria akceptacji dla kształtu szwu, przepalenia oraz dopuszczalnych granic wad, zapewniając spójną wydajność połączeń w warunkach eksploatacji.
W jaki sposób metody badania nieniszczące wykrywają wady spawów?
Metody takie jak badanie rentgenowskie (RT) i badanie ultradźwiękowe (UT) identyfikują wewnętrzne wady spawów – np. niepełne zlutowanie lub porowatość – przy użyciu promieniowania rentgenowskiego, promieniowania gamma lub wysokiej częstotliwości fal dźwiękowych.
Czy spawanie zautomatyzowane może zastąpić inspekcję ręczną?
Choć spawanie zautomatyzowane z monitorowaniem w czasie rzeczywistym poprawia spójność, to uzupełnia – a nie zastępuje – inspekcję ręczną i badania nieniszczące, które potwierdzają jakość oraz wykrywają wady podpowierzchniowe.
Jakie są skutki niskiej jakości spawów?
Niska jakość spawów może prowadzić do naprężeń resztkowych, pęknięć, zagrożenia awarii, skrócenia czasu użytkowania oraz wzrostu kosztów związanych z przeróbką, naprawami nagłymi i awariami konstrukcyjnymi.
Spis treści
- Ciągłość konstrukcyjna: jak jakość spawów określa wydajność nośną kratownic stalowych
- Kontrola i badania spoin: równowaga między oceną wizualną, badaniami nieniszczącymi oraz monitorowaniem w czasie rzeczywistym w konstrukcjach stalowych
- Skutki złej spawalnictwa: ryzyko awarii, implikacje dla bezpieczeństwa oraz koszty związane z całym cyklem życia stalowych konstrukcji kratownicowych
- Najlepsze praktyki zapewniania jakości spawów przy wytwarzaniu stalowych konstrukcji przestrzennych
- Często zadawane pytania